Как сварить калитку из профильной трубы своими руками
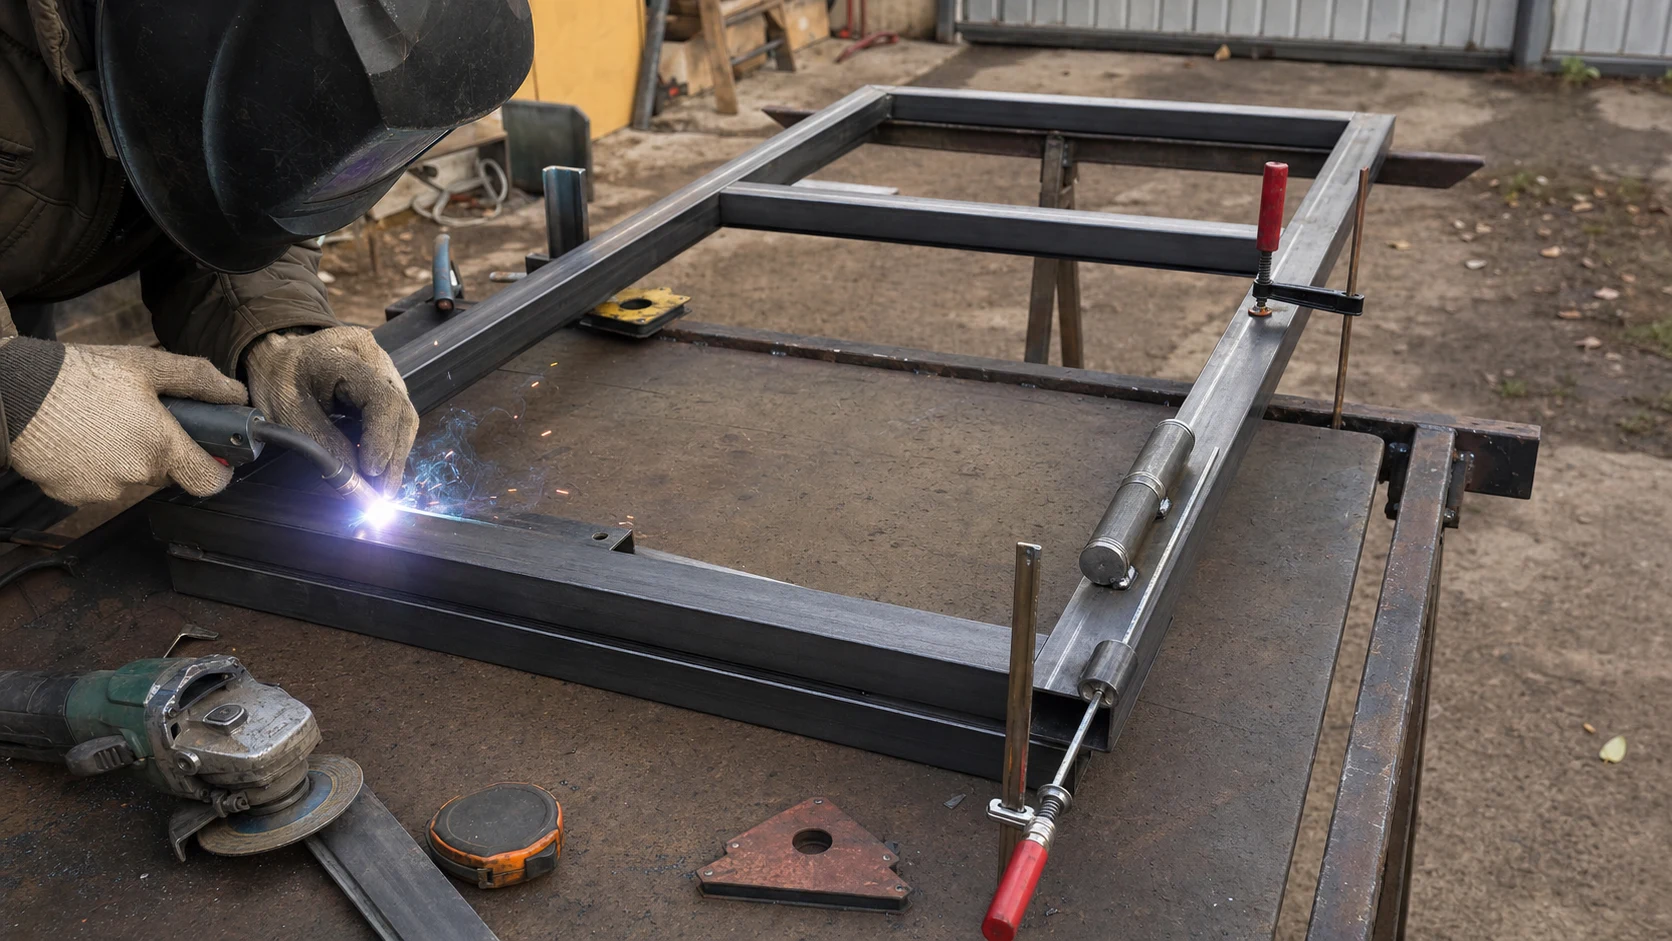
Сварка калитки — задача посильная даже для новичка с инвертором, если соблюдать два правила: правильный режим под тонкую трубу и жёсткий контроль геометрии. В этой статье разбираем именно сварочную часть — как настроить ток под профтрубу, собрать раму без перекоса, проварить углы и правильно приварить петли на одной оси. Общие размеры калитки, чертёж и обшивку смотрите в разборе как сделать калитку своими руками — здесь фокус на сварке.
Что нужно для сварки калитки
Для сварки металлической калитки из профильной трубы достаточно бытового набора инструмента — дорогого оборудования не требуется.
- Сварочный инвертор на ток до 160–200 А — этого с запасом хватает для трубы 40×20–40×40 мм.
- Электроды Ø2,5–3 мм для углеродистой стали (например, типа МР-3 или АНО) — самые ходовые и прощающие новичку.
- Болгарка (УШМ) с отрезным и зачистным кругами, маска «хамелеон», краги, щётка по металлу.
- Угольник, рулетка, уровень, струбцины или магнитные держатели — без них раму выставить нельзя.
Перед работой места под швы зачищают до чистого металла: ржавчина, краска и окалина в стыке дают поры и непровар. Заготовки раскраивают строго по чертежу — раскрой и размеры разобраны в материале о выборе и устройстве забора и в статье про изготовление калитки.
Нет сварки или времени — можно заказать изготовление калитки на заказ: замер, сварка и навеска войдут в договор.
Режим сварки под профильную трубу
Профтруба калитки имеет тонкую стенку (2–3 мм), и главная сложность — не прожечь металл. Ток подбирают по диаметру электрода и толщине стенки.
Подбор тока
- Электрод Ø2,5 мм — ток ориентировочно 70–90 А.
- Электрод Ø3 мм — ток 90–110 А.
Точное значение зависит от инвертора и положения шва — оптимум подбирают пробным швом на обрезке трубы. Если металл прожигается насквозь и проваливается — ток снижают или ведут шов короткими участками с паузами на остывание. Стенку тоньше 2 мм варить тяжело: её ведут «отрывом» (прерывистой дугой) или прихватками, иначе дыра.
Техника шва
На тонкой трубе варят короткой дугой, ведя электрод равномерно, без долгой задержки на одном месте. Угловые соединения профиля удобно проваривать по всем четырём граням трубы — это даёт прочный замкнутый шов. Шлак после каждого прохода обязательно отбивают и зачищают, иначе следующий слой ляжет с непроваром.
Режимы сварки калитки из профтрубы
| Толщина стенки | Электрод | Ток (ориентир) | Приём |
|---|---|---|---|
| 2 мм | 2,5 мм | 60–80 А | Прерывистая дуга «отрывом», прихватки |
| 2,5 мм | 2,5–3 мм | 70–100 А | Короткая дуга, короткие участки |
| 3 мм | 3 мм | 90–110 А | Сплошной шов по граням трубы |
Как сварить раму калитки без перекоса
Геометрия важнее красоты шва: кривую раму не спасёт никакая проварка. Поэтому раму собирают и контролируют в строгом порядке.
Шаг 1. Выкладка на ровной плоскости
Четыре заготовки (две стойки и две поперечины) выкладывают на верстаке или выровненной площадке. На кривой поверхности раму поведёт винтом, и это вылезет уже при навеске.
Шаг 2. Выставление углов
Каждый угол выставляют по угольнику строго на 90° и фиксируют струбцинами или магнитными держателями, чтобы заготовки не сдвинулись при прихватке.
Шаг 3. Контроль диагоналей
Измеряют обе диагонали прямоугольника между противоположными углами. Если диагонали равны — рама прямоугольная и не перекошена. Расхождение даже в несколько миллиметров означает ромб или винт — углы поправляют до выравнивания.
Шаг 4. Прихватка и проверка
Углы прихватывают точечно — по одной-две точки на стык. Снова проверяют диагонали и углы: на этом этапе перекос ещё легко исправить, отбив прихватку.
Шаг 5. Обварка
Когда геометрия подтверждена, швы проваривают по периметру трубы. Затем вваривают укосину — диагональную перемычку от нижней петли к верхнему замочному углу: она держит раму от провисания под весом обшивки.
Как приварить петли на калитку
Навеска петель — самый ответственный сварочный узел. От него зависит, будет ли калитка ходить легко или клинить. Главное правило: обе петли строго вертикальны и расположены на одной оси.
Выбор петель
Берут распашные стальные петли (часто «бочонок» с шариком для лёгкого хода) под приварку. На лёгкую створку из профлиста хватает двух петель, на тяжёлую глухую — трёх-четырёх. Покрытие или нержавейка продлевают срок службы узла.
Порядок приварки
- Нижняя петля первой. Её половину прихватывают к столбу или закладной и проверяют вертикальность уровнем.
- Верхняя — по оси нижней. Соосность проверяют отвесом или приложенной к обеим петлям ровной профтрубой — так видно перекос без сбивания прихваток.
- Прихватили — навесили — проверили. Обе половины сперва на прихватках; створку навешивают, проверяют ход и равномерность зазора. Если калитка ходит ровно — проваривают сплошным швом.
- Зачистка и грунт. Окалину со швов счищают, узел грунтуют — открытый металл в петлях ржавеет первым.
Если позже калитка провисла и стала задевать, её выравнивают, доварив дополнительное ребро жёсткости и стянув углы. Но надёжнее заложить укосину и точную ось петель сразу.
Чек-лист сварки калитки
- Места под швы зачищены до чистого металла
- Ток подобран пробным швом на обрезке трубы
- Рама собрана на ровной плоскости, диагонали равны
- Углы выставлены угольником на 90° и зафиксированы
- Сначала прихватка, проверка геометрии, потом проварка
- Вварена укосина против провисания
- Обе петли вертикальны и на одной оси
- Шлак отбит, швы зачищены и загрунтованы
- Верхние торцы труб закрыты заглушками
Сварить самому или заказать
- Нужен инвертор, болгарка и навык сварки
- Экономия на работе — платите за металл и электроды
- Риск прожечь тонкую трубу и перекосить раму
- Подходит для простого проёма и лёгкой створки
- Реально за один-два выходных
- Каркас варят на кондукторе — без перекоса
- Петли по оси, рассчитанные под вес створки
- Заводская покраска и обшивка в цвет забора
- Гарантия на сварные швы и геометрию
- Имеет смысл для тяжёлых и глухих калиток
Подготовка швов и финишная защита
Прочность сварного узла на 90 % определяется не самим швом, а подготовкой и обработкой стыка до и после сварки.
Перед сваркой
Стыкуемые грани зачищают до блеска щёткой или лепестковым кругом — окалина, ржавчина и заводская краска в зоне шва дают поры, шлаковые включения и непровар. Между трубами не должно быть больших зазоров: тонкая стенка плохо переносит наплавку через щель, шов получается рыхлым.
После сварки
Шлак отбивают со всех проходов, брызги металла счищают, сам шов проходят зачистным кругом. Затем калитку обеспыливают и красят: сначала грунт по металлу (лучше с антикоррозийными свойствами), затем 2 слоя эмали. Сварные швы и петельный узел красят особенно тщательно — это самые уязвимые к коррозии места. Открытые верхние торцы труб обязательно заваривают или закрывают заглушками, иначе влага скопится внутри и каркас сгниёт изнутри быстрее, чем снаружи.
Техника безопасности
Сварку ведут в маске «хамелеон» и крагах, рядом не держат горючее, площадку освобождают от сухой травы. Болгаркой работают с установленным защитным кожухом и в очках — отрезной круг по металлу даёт сноп искр и опасен при перекосе.
Частые ошибки при сварке калитки
Типовые проблемы новичков почти всегда связаны с режимом или геометрией.
- Завышенный ток на тонкой трубе. Прожоги и дыры — снижайте ток, ведите шов «отрывом».
- Сварка без контроля диагоналей. Рама уходит в ромб, створка не закрывается.
- Петли не на одной оси. Калитку клинит, петли разбиваются за сезон.
- Шлак не отбит между проходами. Непровар и поры в шве, узел слабеет.
- Нет укосины. Рама провисает, замочный угол опускается.
- Открытые торцы труб. Внутрь попадает влага, каркас ржавеет изнутри — заглушки или заварка обязательны.
Частые вопросы о сварке калитки
Какой ток ставить при сварке калитки из профтрубы?
Как сварить раму калитки без перекоса?
Как правильно приварить петли на калитку?
Можно ли сварить калитку обычным инвертором?
Сколько петель приваривать на калитку?
Почему калитка провисает после сварки?