Изготовление металлоконструкций по чертежам: технология
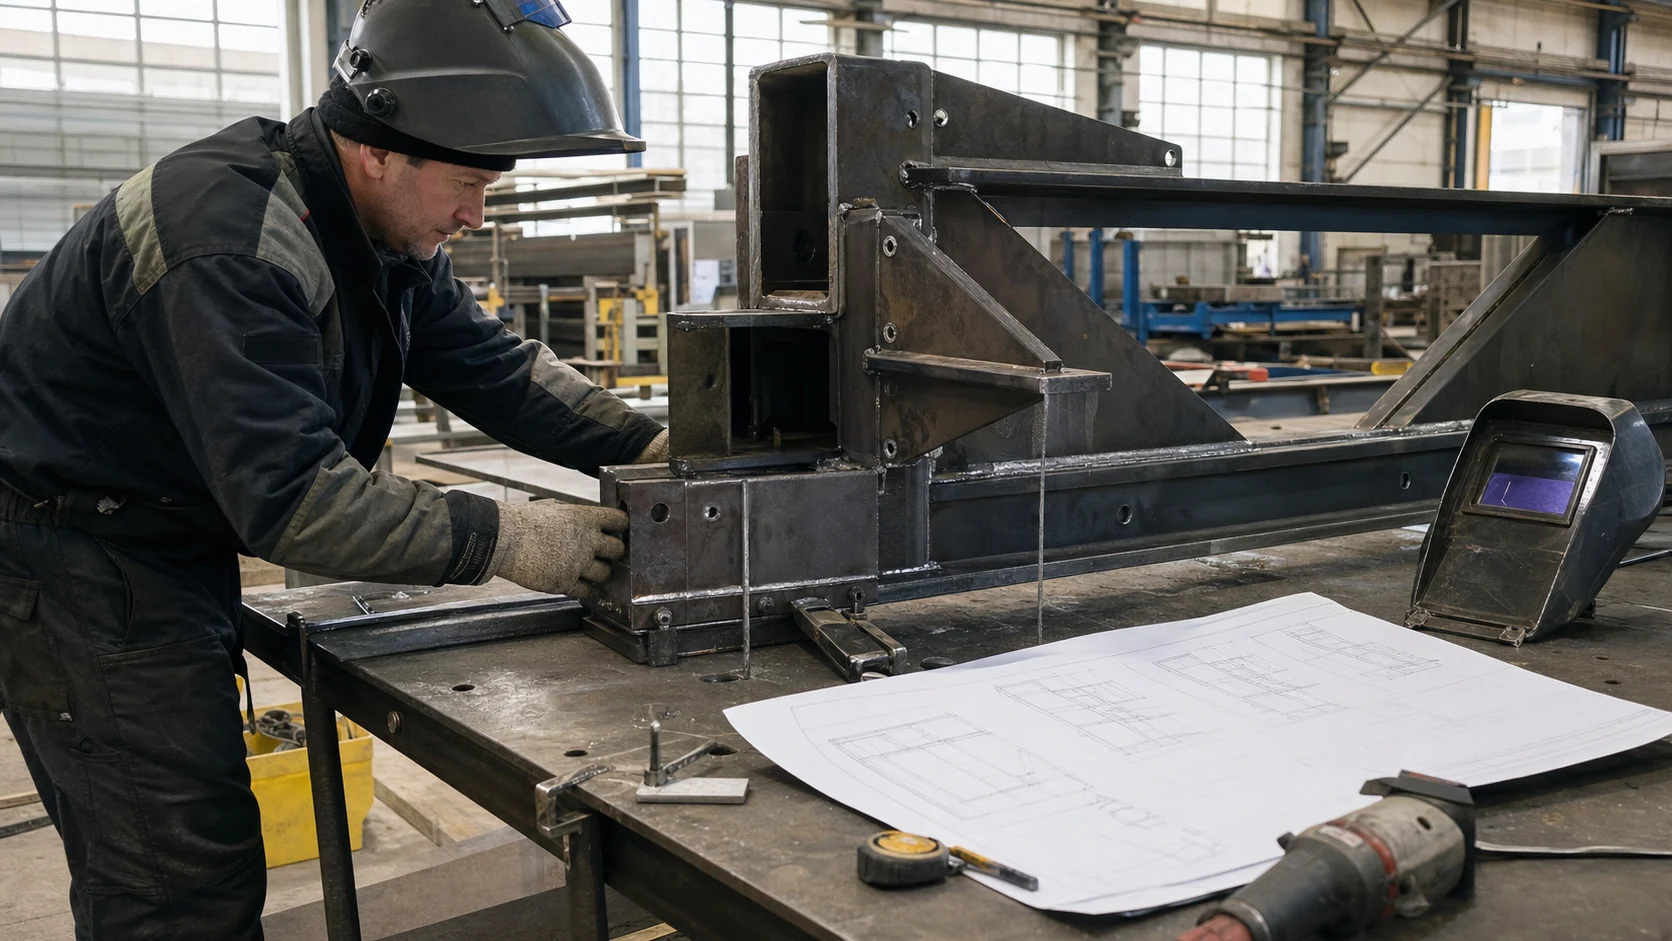
Любая надёжная металлоконструкция начинается не с резака, а с чертежа. В этой опорной статье разбираем технологию изготовления металлоконструкций по чертежам: какие бывают чертежи КМ и КМД, как их читать, из каких этапов состоит производство — от раскроя до сборки и сварки, что такое технологическая карта сварки и как контролируют качество. Материал служит базой для частных задач — реза металла, изготовления лестниц, навесов и перил.
Что такое металлоконструкции и какими они бывают
Металлоконструкция — это изделие из стального проката (профильной трубы, уголка, швеллера, двутавра, листа), детали которого соединены сваркой или болтами в единую несущую систему. К ним относятся каркасы зданий, фермы, балки, колонны, лестницы, навесы, ограждения, опоры.
По назначению различают несущие конструкции (воспринимают нагрузку — фермы, балки, колонны) и ограждающие/декоративные (перила, ворота, козырьки). По способу соединения — сварные и болтовые. Технология изготовления у всех общая: от чертежа через раскрой и сборку к сварке и защите от коррозии. Готовое изготовление и монтаж металлоконструкций на заказ проходит именно по этому циклу.
Чертежи металлоконструкций: КМ и КМД
Прежде чем читать чертёж, нужно понимать его тип. В металлостроительстве два основных вида рабочих чертежей.
КМ — конструкции металлические
Это проектные чертежи: общая схема конструкции, расположение элементов, сечения профилей, нагрузки, марки стали, типы соединений. КМ разрабатывает проектировщик — он отвечает за расчёт и несущую способность.
КМД — конструкции металлические деталировочные
Это рабочие чертежи для цеха, разработанные на основе КМ. КМД детализирует каждую деталь: точные размеры, отверстия, разделку кромок, маркировку, спецификацию метизов и ведомость элементов. По КМД конструкцию реально изготавливают.
Расчёт сечений и нагрузок — отдельная инженерная задача; для типовых изделий удобен калькулятор расчёта металлоконструкций, для уникальных — проект КМ.
Как читать чертежи металлоконструкций
Чтение чертежа сводится к нескольким привычным шагам, которые проходят в одном порядке.
1. Основная надпись и спецификация
В штампе — название, масштаб, марка стали. В спецификации — перечень всех деталей с позициями, профилями и количеством. С неё начинают раскрой.
2. Виды и сечения
Конструкцию показывают в нескольких проекциях (вид спереди, сверху, сбоку) и сечениях. Сечение раскрывает форму профиля и узла там, где общий вид непонятен.
3. Размеры и привязки
Размерные линии задают габариты и положение отверстий. Важно отличать справочные размеры от рабочих.
4. Обозначения сварных швов
Швы показывают выноской с полкой по ГОСТ 2.312-72: тип соединения, катет, способ сварки, протяжённость. Как расшифровывать эти обозначения и какие бывают типы швов — в опорной статье про сварные швы и соединения.
Этапы технологии изготовления
Производство металлоконструкции по чертежам идёт строго по этапам — нарушение порядка ведёт к браку.
- Раскрой и резка. По спецификации профиль режут в размер. Способ реза выбирают под металл и точность — болгаркой, плазмой, газом или гидроабразивом. Технология реза разобрана в статье про способы резки металла.
- Подготовка кромок. Зачистка до чистого металла, при толстом металле — разделка кромок под провар.
- Сборка на прихватках. Детали выставляют по чертежу на кондукторе или разметке, фиксируют струбцинами, прихватывают точечно и проверяют геометрию (диагонали, углы, отметки).
- Сварка по технологической карте. Швы проваривают в заданной последовательности, чтобы свести деформации к минимуму.
- Контроль качества. ВИК всех швов, при необходимости — УЗК или РК.
- Очистка и защита от коррозии. Зачистка, обеспыливание, грунт и покраска или горячее цинкование.
Этапы изготовления и их задача
| Этап | Задача | Контроль |
|---|---|---|
| Раскрой и резка | Детали по размеру из спецификации | Замер длины и угла реза |
| Сборка на прихватках | Геометрия по чертежу | Диагонали, углы, отметки |
| Сварка | Прочное соединение узлов | Последовательность по техкарте |
| Контроль швов | Отсутствие дефектов | ВИК, при необходимости УЗК/РК |
| Защита от коррозии | Долговечность | Толщина покрытия |
Механическая обработка заготовок перед сборкой
Между раскроем и сборкой стоит важный этап, который часто упускают в кустарном производстве, — механическая обработка деталей. После реза заготовку нельзя сразу пускать в сборку: с неё снимают заусенцы, фрезеруют торцы, сверлят или пробивают отверстия под болты строго по координатам из КМД. От точности отверстий зависит, сядут ли болтовые узлы без подгонки на монтаже.
Сюда же относят гибку и вальцовку — когда деталь должна быть гнутой (отвод, обечайка, гнутый профиль), её формуют на листогибочном или вальцовочном станке до сварки, а не подгоняют ударами потом. Контроль геометрии заготовок ведут шаблонами, угольником и рулеткой: деталь, ушедшая в размере на этом этапе, потянет за собой ошибку всей конструкции. Грамотно подготовленная заготовка — это половина успеха сборки.
Технологическая карта сварки металлоконструкций
Технологическая карта сварки (ТКС) — документ, который описывает, как именно варить конкретный узел. Без неё сварка ответственной конструкции превращается в импровизацию.
В техкарте указывают: способ сварки (РДС, полуавтомат, аргон), марку и диаметр сварочного материала, силу тока и полярность, число проходов и порядок наложения швов, подготовку кромок, требования к контролю. Отдельно прописывают последовательность сварки — её соблюдают, чтобы металл не повело от неравномерного нагрева: швы накладывают вразброс, от середины к краям, попеременно с разных сторон.
Способ сварки в техкарте выбирают не случайно. Ручную дуговую (MMA) применяют для коротких швов и монтажа на улице, полуавтомат MIG/MAG — для серии и тонкого металла, где важна скорость и чистый шов, автоматическую сварку под флюсом — для длинных швов крупных балок и каркасов. Чем ответственнее конструкция, тем строже привязка к карте: на ОПО и несущих элементах отступление от ТКС — это брак по умолчанию, даже если шов внешне выглядит нормально.
Очистка швов и защита от коррозии
Сваренная конструкция ещё не готова: голый металл со следами сварки начнёт ржаветь в первые же недели. Поэтому финальные этапы технологии — очистка и антикоррозийная защита, и пропускать их нельзя.
Зачистка швов и подготовка поверхности
Со швов сбивают шлак и брызги, шлифмашиной снимают окалину и наплывы до ровной поверхности. Затем всю конструкцию обеспыливают и обезжиривают — грунт держится только на чистом металле. Для ответственных изделий поверхность подготавливают абразивоструйной (пескоструйной) обработкой до нужной степени очистки.
Грунт и покрытие
Грунтовку наносят в один-два слоя — она защищает металл и улучшает адгезию краски. Финишное покрытие выбирают по условиям эксплуатации: порошковая окраска с запеканием в камере даёт самое стойкое покрытие, жидкая краска краскопультом — когда габариты или монтаж не позволяют запечь. Для конструкций на улице и во влажной среде применяют горячее цинкование — оно защищает металл на десятилетия даже при царапинах покрытия. Пескоструйную очистку и подготовку под покрытие подробно разбирает лендинг очистка и пескоструйная обработка металлоконструкций.
Маркировка, отгрузка и монтаж по схеме
Крупную конструкцию редко везут целиком — её делят на отправочные марки (узлы, которые помещаются на транспорт). Каждый элемент маркируют согласно монтажной схеме из КМД, чтобы на площадке бригада собрала «конструктор» в правильном порядке и без пересортицы.
Перед отправкой элементы пакетируют: листовые и профильные детали вяжут в связки, крепёж упаковывают отдельно. На монтаже узлы соединяют по проекту — сваркой или на высокопрочных болтах. Готовый монтаж металлоконструкций завершает цикл: то, что изготовлено по КМД, должно встать по месту без подгонки — это и есть проверка качества всей предыдущей работы.
Частые ошибки при изготовлении по чертежам
Большинство дефектов металлоконструкций закладывается не на сварке, а раньше — на чтении чертежа и сборке. Вот ошибки, которые повторяются чаще всего.
- Раскрой цепочкой. Размеры откладывают от детали к детали, а не от единой базы — ошибка накапливается, и последние детали уходят в размере.
- Сборка без проверки геометрии. Проваривают, не замерив диагонали и углы. После сварки переделать почти невозможно.
- Игнор последовательности сварки. Варят подряд — конструкцию ведёт от неравномерного нагрева, особенно длинные балки и рамы.
- Подмена марки стали. Ставят «что было» вместо указанной в КМ марки — несущая способность не подтверждается.
- Пропуск антикоррозийки. Грунтуют по грязному или ржавому металлу — покрытие отслаивается за сезон.
- Нет контроля швов. Скрытый непровар выявляется только под нагрузкой, когда узел уже работает.
Чек-лист изготовления по чертежам
- Чертёж прочитан: спецификация, сечения, размеры, швы
- Марка стали и профили соответствуют КМ/КМД
- Раскрой выполнен по спецификации
- Кромки зачищены, при необходимости разделаны
- Сборка на кондукторе, геометрия проверена
- Сварка по техкарте, последовательность соблюдена
- Швы проверены ВИК (и приборно где нужно)
- Конструкция защищена от коррозии
Изготовление по чертежам и «на глаз»
- Размеры берутся приблизительно по месту
- Нет контроля геометрии и нагрузок
- Сварка без последовательности — конструкцию ведёт
- Несущая способность не подтверждена
- Подходит только для простейших бытовых изделий
- Точные размеры из спецификации и деталировки
- Сечения и узлы рассчитаны проектировщиком
- Сварка по техкарте — деформации под контролем
- Контроль швов и подтверждённая прочность
- Подходит для несущих и ответственных конструкций
Частые вопросы об изготовлении металлоконструкций
Чем отличаются чертежи КМ и КМД?
С чего начать чтение чертежа металлоконструкции?
Что такое технологическая карта сварки?
Почему металлоконструкцию ведёт при сварке?
Можно ли изготовить металлоконструкцию без проекта?
Зачем металлоконструкции грунтуют и красят, если она прочная?
Что такое отправочная марка металлоконструкции?