Сварочные работы: виды швов, допуск и охрана труда
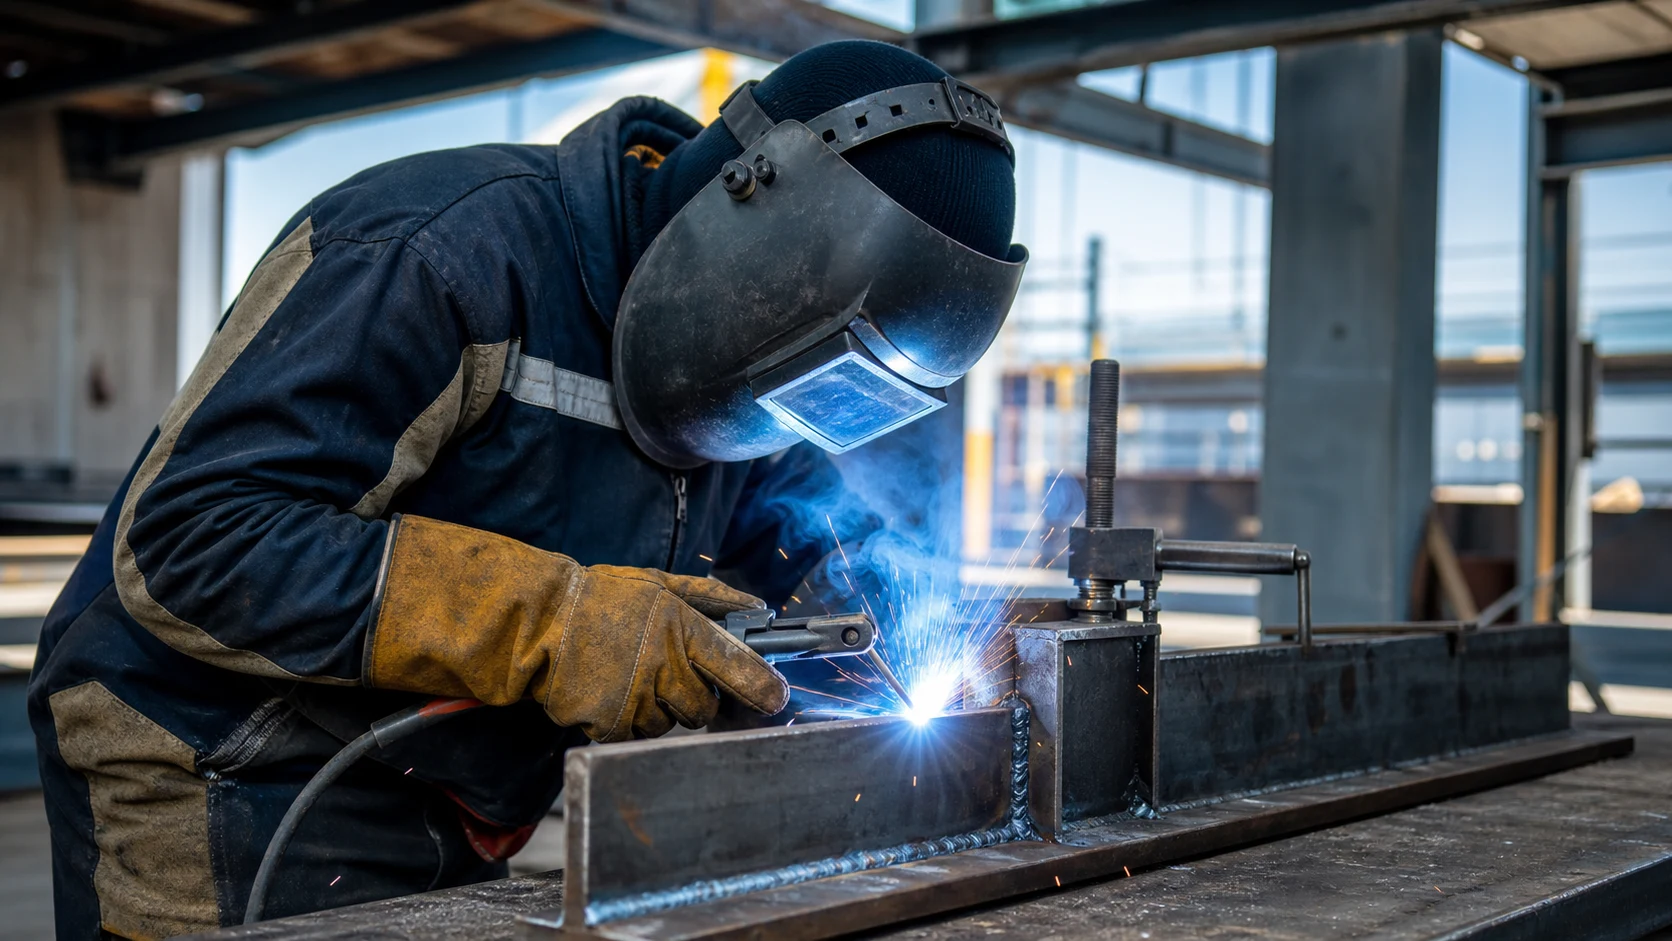
Сварной шов — это место, где металл соединяется навсегда, и от его типа и качества зависит, выдержит ли конструкция нагрузку. В этой опорной статье разбираем сварочные работы по существу: какие бывают виды сварных швов и соединений, как они обозначаются на чертеже по ГОСТ, кто и по какому допуску имеет право варить ответственные конструкции, какая защита и охрана труда обязательны при выполнении сварочных работ. Материал построен как развёрнутый разбор частых вопросов — пригодится и тем, кто готовится к аттестации или тесту, и тем, кто принимает работу у бригады.
Что такое сварной шов и из чего он состоит
Сварной шов — это участок сварного соединения, образованный расплавленным и затвердевшим металлом. При дуговой сварке металл кромок и присадочный металл электрода плавятся в общую ванну, которая после остывания кристаллизуется и связывает детали в единое целое. Именно поэтому грамотно выполненный шов по прочности не уступает основному металлу, а часто и превосходит его.
В сечении шва выделяют несколько зон: наплавленный металл (то, что застыло из ванны), зону сплавления (граница, где основной металл частично оплавился) и зону термического влияния — участок металла рядом со швом, который не плавился, но изменил структуру от нагрева. Самые опасные дефекты — непровар и поры — рождаются именно на границе сплавления, поэтому контроль качества всегда смотрит туда.
Сварочные работы — это не только сам процесс плавления, но и подготовка кромок, выбор режима, контроль геометрии и последующая проверка шва. Если нужна не теория, а готовый результат на объекте, проще доверить сварочные работы по металлу с выездом сварщика аттестованной бригаде — особенно когда речь о несущих узлах.
Виды сварных соединений
Тип соединения определяется тем, как расположены детали относительно друг друга. По ГОСТ 5264-80 (ручная дуговая сварка) выделяют четыре основных вида соединений, и каждый из них имеет свой характерный шов.
Стыковое соединение
Детали лежат в одной плоскости, торцами друг к другу. Это самое прочное и экономичное соединение: металл работает по всему сечению, расход присадки минимален. Применяют для листов, труб, полос. На толстом металле кромки разделывают под углом (V- или X-образно), чтобы провар прошёл на всю толщину.
Угловое соединение
Детали сходятся под углом (чаще 90°), образуя букву «Г». Шов накладывается в угол. Типично для рам, коробов, каркасов.
Тавровое соединение
Одна деталь торцом упирается в плоскость другой, образуя букву «Т». Очень распространено в металлоконструкциях — стойки к балкам, рёбра жёсткости. Шов угловой, накладывается с одной или двух сторон.
Нахлёсточное соединение
Детали накладываются одна на другую внахлёст и провариваются по кромкам. Просто в сборке, не требует точной подгонки торцов, но расходует больше металла и хуже работает на усталость. Часто встречается в нетребовательных конструкциях и при ремонте.
Виды сварных соединений и их применение
| Соединение | Расположение деталей | Тип шва | Где применяют |
|---|---|---|---|
| Стыковое | В одной плоскости, торец к торцу | Стыковой | Листы, трубы, ответственные стыки |
| Угловое | Под углом, буква «Г» | Угловой | Рамы, короба, обвязки |
| Тавровое | Торец в плоскость, буква «Т» | Угловой | Каркасы, рёбра, стойки к балкам |
| Нахлёсточное | Внахлёст, одна на другую | Угловой (по кромкам) | Ремонт, неответственные узлы |
Виды сварных швов: классификация
Сам шов классифицируют по нескольким независимым признакам — на чертеже и в задании сварщик видит сразу все эти характеристики.
По типу соединения
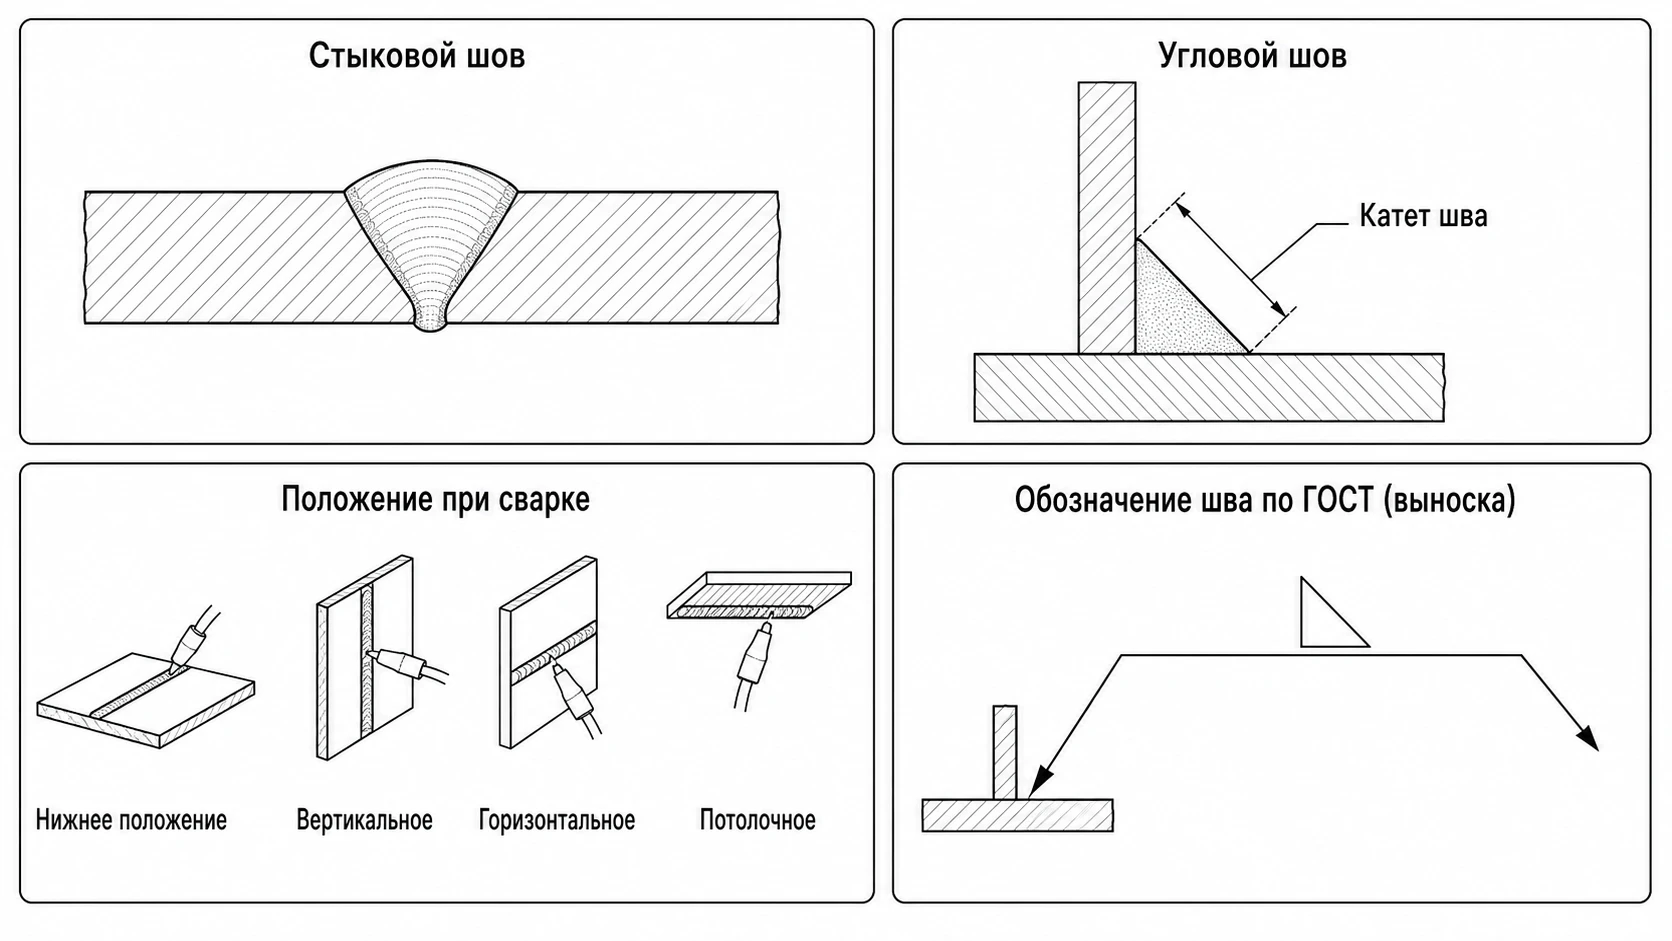
Стыковые швы (в стыковых соединениях) и угловые швы (в угловых, тавровых, нахлёсточных). Это базовое деление.
По положению в пространстве
- Нижнее — шов варят сверху вниз, ванна не стремится стечь. Самое простое и качественное положение.
- Горизонтальное — шов идёт горизонтально на вертикальной плоскости.
- Вертикальное — шов поднимается снизу вверх по вертикали, металл норовит стечь, нужен меньший ток и техника.
- Потолочное — самое трудное: ванна над головой, требует высокой квалификации.
По протяжённости
Сплошные (непрерывные) и прерывистые. Прерывистый шов экономит металл и снижает деформации на ненагруженных участках.
По числу проходов
Однопроходные и многопроходные. Толстый металл варят в несколько слоёв: корневой проход, заполняющие и облицовочный.
Как обозначается сварной шов на чертеже
Условные обозначения швов на чертежах регламентирует ГОСТ 2.312-72. Шов показывают линией-выноской с полкой: над полкой или под ней пишут обозначение — стандарт на тип шва (например, ссылка на ГОСТ 5264-80), буквенно-цифровой код соединения, способ сварки, катет углового шва и вспомогательные знаки.
Ключевые элементы записи: буква и цифра типа соединения (С — стыковое, У — угловое, Т — тавровое, Н — нахлёсточное, плюс номер по ГОСТ), катет (знак ∆ и число в миллиметрах для угловых швов), знаки прерывистого шва, шва по замкнутому контуру (кружок), монтажного шва (флажок). Видимый с лицевой стороны шов обозначают над полкой, с обратной — под полкой.
Понимание этих обозначений критично: именно из чертежа сварщик узнаёт, какой катет выдержать и каким способом варить. Подробнее чтение чертежей металлоконструкций и технологические карты разобраны в статье про технологию изготовления металлоконструкций по чертежам.
Буквенные коды типов соединений на чертеже
| Код | Соединение | Пример обозначения |
|---|---|---|
| С | Стыковое | С2, С7, С17 (по ГОСТ 5264-80) |
| У | Угловое | У4, У5 |
| Т | Тавровое | Т1, Т3, Т6 |
| Н | Нахлёсточное | Н1, Н2 |
Допуск к сварочным работам: кто имеет право варить
Один из самых частых вопросов: нужен ли «допуск» на сварку. Для бытовой сварки на даче (забор, калитка) формального допуска не требуется — отвечает сам собственник. А вот для ответственных и поднадзорных конструкций требования жёсткие.
Аттестация сварщика (НАКС)
Сварщики, выполняющие работы на технических устройствах опасных производственных объектов, зданиях и сооружениях, должны быть аттестованы в системе НАКС. Аттестация подтверждает право варить определённым способом, в определённых положениях, на конкретных группах материалов и толщинах. У аттестованного сварщика есть удостоверение с указанием этих ограничений.
Допуск по электробезопасности и наряд-допуск
Сварщик должен иметь группу по электробезопасности (минимум II), пройти обучение и проверку знаний по охране труда и пожарной безопасности. На огневые работы на действующих объектах оформляется наряд-допуск — документ, в котором прописаны место, время, меры пожарной безопасности и ответственные лица.
Аттестация технологий и оборудования
На поднадзорных объектах аттестуют не только людей, но и сварочные технологии (НАКС), материалы и оборудование. Работы на опасных производственных объектах — отдельная история с повышенными требованиями; их разбирает лендинг сварочные работы на опасных производственных объектах.
Охрана труда и защита при выполнении сварочных работ
Сварка совмещает сразу несколько опасных факторов: электрический ток, ультрафиолетовое и инфракрасное излучение дуги, раскалённый металл и брызги, сварочный аэрозоль и газы, риск пожара. Защита при выполнении сварочных работ строится против каждого из них.
Защита зрения и лица
Сварочная маска со светофильтром обязательна — дуга излучает интенсивный ультрафиолет, вызывающий ожог глаз («электроофтальмию», в народе «нахватать зайчиков») и ожог кожи. Маски «хамелеон» автоматически затемняются при зажигании дуги. Степень затемнения светофильтра подбирают под силу тока.
Защита кожи и тела
Сварщик работает в плотной спецодежде из брезента или спилка, в крагах (сварочных рукавицах) и закрытой обуви. Открытых участков кожи быть не должно — брызги металла и ультрафиолет дают ожоги.
Защита дыхания и вентиляция
Сварочный аэрозоль содержит оксиды металлов и опасен при вдыхании. В помещениях обязательна местная вытяжная вентиляция или фильтрующий респиратор; при сварке нержавейки и цветных металлов — тем более.
Электробезопасность и пожарная безопасность
Корпус аппарата заземляют, кабели проверяют на целость изоляции, в сырых условиях используют пониженное напряжение и диэлектрические средства. Рядом не держат горючее, площадку освобождают от сухой травы и легковоспламеняемых материалов, рядом — огнетушитель.
Чек-лист охраны труда при сварке
- Маска со светофильтром подобрана под силу тока
- Спецодежда из брезента/спилка, краги, закрытая обувь
- Нет открытых участков кожи
- Местная вытяжка или респиратор в помещении
- Корпус аппарата заземлён, изоляция кабелей цела
- Площадка очищена от горючего, рядом огнетушитель
- На действующем объекте оформлен наряд-допуск
- После работ место осмотрено на тлеющие очаги
Дефекты швов и контроль качества
Качество шва — это не «красиво легло», а отсутствие дефектов и соответствие чертежу. Основные дефекты сварных швов:
- Непровар — металл не сплавился на всю глубину. Самый опасный дефект, резко снижает прочность.
- Поры — газовые пузырьки в шве от загрязнений, ржавчины, влаги.
- Подрез — канавка по краю шва, ослабляет сечение основного металла.
- Трещины — критичны, недопустимы в ответственных конструкциях.
- Шлаковые включения — неотбитый шлак между проходами.
Чтобы избежать дефектов, кромки зачищают до чистого металла, подбирают режим, отбивают шлак между слоями. Подробнее способы проверки готового шва (ВИК, УЗК, РК) и техника безопасности на этапе выполнения разобраны в статье про выполнение и контроль сварочных работ.
Бытовая сварка и сварка ответственных конструкций
- Забор, калитка, навес на даче — без формального допуска
- Отвечает собственник, аттестация не требуется
- Достаточно бытового инвертора и базовой защиты
- Контроль качества — визуальный осмотр
- Цена ошибки — переделка узла
- Несущие узлы, ОПО, трубопроводы — нужен аттестованный сварщик
- Удостоверение НАКС, наряд-допуск, аттестованная технология
- Оборудование и материалы под контролем
- Контроль ВИК, УЗК, радиография
- Цена ошибки — авария и жизни людей
Частые вопросы о сварных швах и работах
Какие бывают основные типы сварных соединений?
Чем отличается стыковой шов от углового?
Нужен ли допуск на сварочные работы?
Какая защита обязательна при сварке?
Как обозначается сварной шов на чертеже?
Какой самый опасный дефект сварного шва?