Как сваривают ворота: каркас, швы и навеска петель
Сварка ворот — это не «прихватить трубы и накидать шов». 90% брака закладывается в двух местах: геометрии каркаса и навеске петель. Криво собранная рама не прилегает к столбу, а перекошенные петли заставляют ворота самопроизвольно открываться и клинить. Разбираем, как сваривают ворота правильно — от раскроя профтрубы и контроля диагоналей до сварки петель на створку и столбы.
Что нужно для сварки ворот
Ворота — это сварной каркас из профильной трубы плюс обшивка. Технология сварки одинакова для распашных, гаражных и створки калитки откатных — отличается только сечение трубы и наличие диагональных усилений. Перед работой готовят:
Оборудование
- Сварочный инвертор (электроды Ø3 мм, ток 90–110 А для трубы со стенкой 2 мм) или полуавтомат MIG/MAG — он удобнее на тонком металле, шов чище и меньше риск прожога.
- УШМ (болгарка) с отрезными и зачистными кругами.
- Магнитные угольники, струбцины, уровень, угольник 90°, рулетка.
- Маска, краги, защита.
Площадка
Главное условие качества — ровная плоскость для сборки: сварочный стол или выровненная по уровню площадка. На неровном основании каркас соберётся «винтом», и никакой сваркой это потом не исправить.
Нет сварочного оборудования и ровной площадки — проще доверить сварку ворот мастерам: каркас соберут по уровню, с договором и гарантией.
Чем варить: инвертор электродами или полуавтомат
- Дешевле и доступнее аппарат
- Не нужен газ и проволока
- Выше риск прожечь тонкую трубу
- Нужен навык короткой дуги на малом токе
- Шов грубее, больше зачистки
- Ниже риск прожога на стенке 1,5–2 мм
- Шов чище, меньше зачистки
- Работа быстрее и стабильнее
- Нужны газ/проволока, аппарат дороже
- Проще освоить новичку на тонком металле
Раскрой профтрубы под каркас
Трубу режут строго по чертежу. Углы рамы стыкуют двумя способами:
- Встык под 90° — проще для новичка: одна труба упирается торцом в бок другой. Прочность достаточная для большинства ворот.
- В ус под 45° — аккуратнее на вид, торцы сходятся «рамкой». Требует точного реза (стусло или поворотные тиски на болгарке).
Любой способ требует точности: ошибка в 2–3 мм на каждом резе суммируется и уводит геометрию всей рамы. Торцы зачищают от заусенцев, зону сварки очищают до блеска и обезжиривают — по ржавчине и краске нормального шва не будет.
Как сваривают каркас ворот: пошагово
Порядок одинаков для распашной створки, гаражных ворот и рамки калитки откатных.
Шаг 1. Раскладка на плоскости
Раскладываем трубы будущей рамы на ровном столе, формируем прямоугольник. Стягиваем углы магнитными угольниками и струбцинами.
Шаг 2. Контроль диагоналей — ключевой момент
Измеряем обе диагонали прямоугольника. Разница не должна превышать 5 мм — только тогда рама прямоугольная, а не ромб. Если диагонали разные, рама «винтом»: ворота не прилягут к столбу и не закроются ровно. Подгоняем до совпадения и только потом варим.
Шаг 3. Прихватки
Делаем прихватки в 3–4 точках на каждом углу — короткие точечные швы, фиксирующие геометрию. Снова проверяем диагонали и уровень после прихваток: от нагрева металл мог повести.
Шаг 4. Сплошная сварка
Убедившись в геометрии, провариваем углы сплошным швом. Варим «вразброс» — не подряд один угол за другим, а по очереди с разных сторон, давая металлу остыть. Это снимает термические напряжения, от которых раму ведёт.
Шаг 5. Внутренние усиления
Привариваем горизонтальные перемычки (делят створку на 2–3 части) и диагональную укосину от нижнего петлевого угла к верхнему противоположному. Укосина — обязательный элемент против провисания створки под собственным весом.
Шаг 6. Зачистка швов
Сбиваем шлак, проходим швы зачистным кругом. Аккуратный зачищенный шов — это и прочность, и меньше очагов будущей коррозии.
Ориентиры по сварке профтрубы ворот
| Параметр | Значение | Примечание |
|---|---|---|
| Ток (электрод Ø3 мм) | 90–110 А | Для трубы со стенкой 2 мм |
| Разница диагоналей рамы | ≤ 5 мм | Иначе каркас «винтом» |
| Прихватки на угол | 3–4 точки | Перед сплошным швом |
| Порядок сварки | Вразброс, с остыванием | Снимает поводки от нагрева |
| Зазор под петлю | Проволока 1,5–2,5 мм | Чтобы не заклинить шарнир |
Как правильно приварить петли на ворота
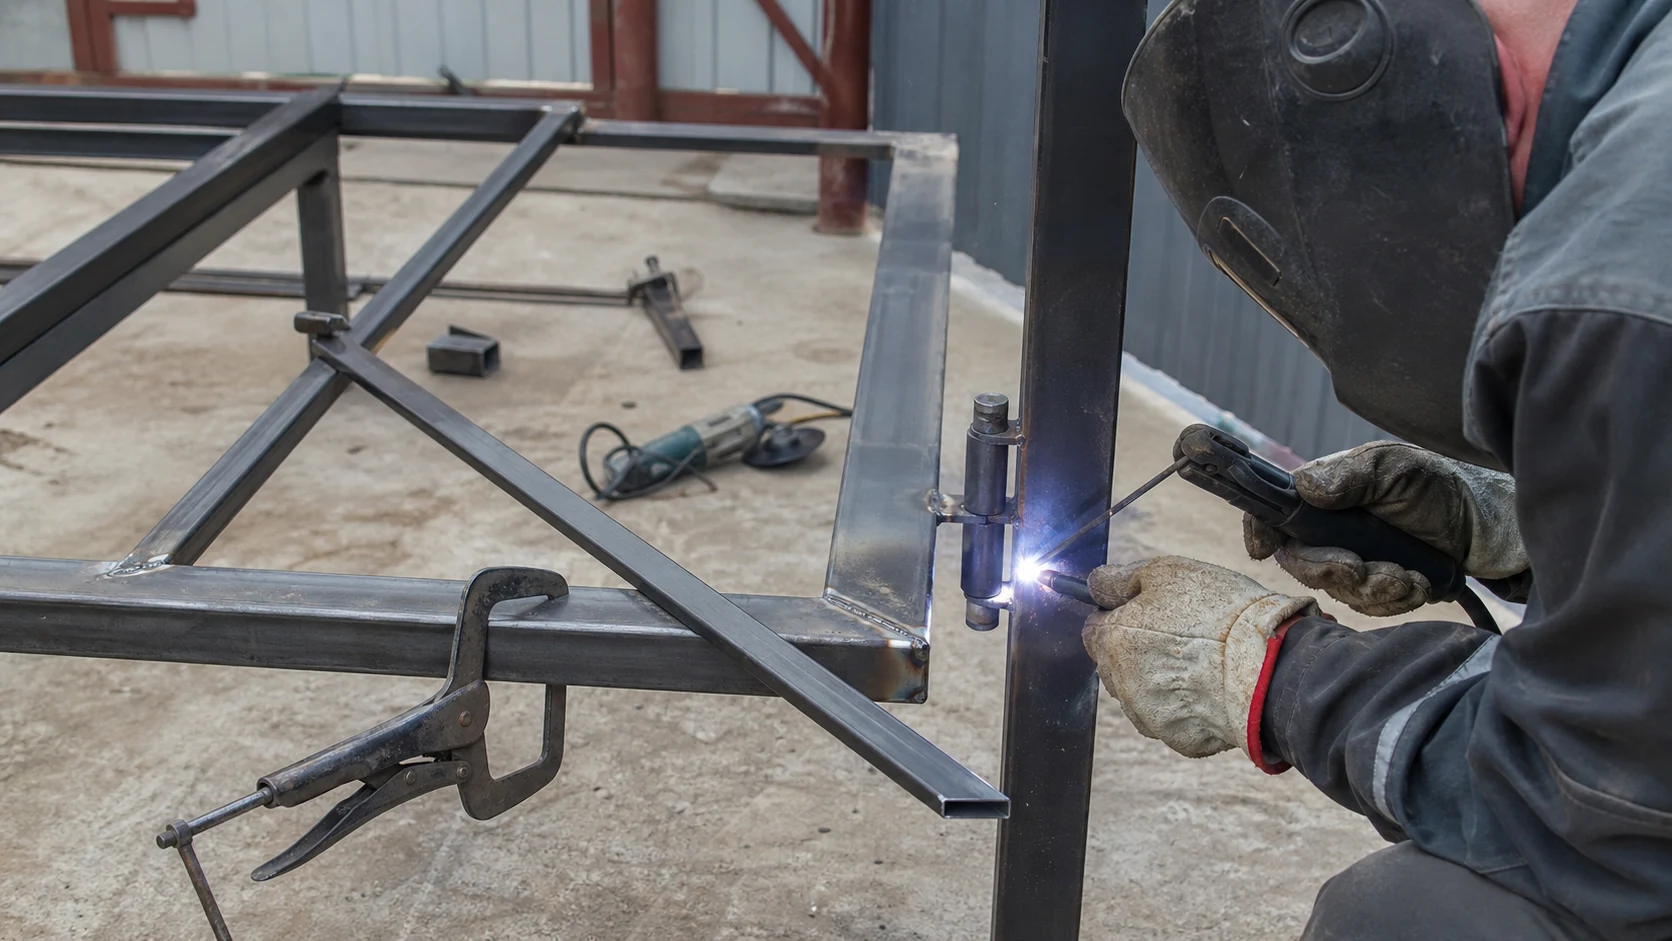
Навеска петель — этап, где брак стоит дороже всего: перекошенные петли заставляют ворота самопроизвольно открываться или клинить, и переделать это сложно. Алгоритм:
Разметка
На стандартной створке петли размещают на расстоянии 30–40 см от верхнего и нижнего края. Нижнюю иногда опускают чуть ближе к краю — так нагрузка распределяется равномернее. Если в раме есть перемычки, петли удобно привязывать к ним для жёсткости.
Выставление
Створку ставят в проём (или столб со створкой — на ровную плоскость) в закрытом положении на подкладках, выверяют уровнем по вертикали и горизонтали. Ось обеих петель должна лежать на одной строго вертикальной линии — это главное условие. Малейший завал оси, и ворота поедут сами.
Зазор в шарнире
Вокруг подвижной части петли оборачивают проволоку 1,5–2,5 мм или подкладывают тонкую полоску. Зазор не даёт сварочным брызгам и наплавленному металлу заклинить шарнир.
Сварка
- Прихватывают каждую половину петли в 2–3 точках.
- Проверяют ход — створка должна открываться и закрываться свободно.
- Только убедившись в ходе, проваривают петли сплошным швом снизу вверх.
После сварки
Швы зачищают, шарнир смазывают солидолом или литолом. Сверху на ось желательно поставить колпачок-«грибок»: он защищает шарнир от воды и не даёт оси выбиться вверх.
Как приварить петли к воротам и столбам
Петля состоит из двух половин: одна крепится к раме створки, вторая — к опорному столбу. Нюансы по столбу:
- Сначала выставляют и бетонируют столбы, проверяют их вертикаль уровнем. Кривой столб сведёт на нет любую точность навески — створка не закроется.
- Половину петли со столбом приваривают по уже выставленной в проём створке, а не «по памяти»: так совпадение осей гарантировано.
- На массивных воротах под петлю на столбе приваривают усиливающую пластину (косынку) — она распределяет нагрузку и не даёт петле вырвать стенку трубы столба.
- Между нижним краем створки и землёй оставляют зазор 15–20 мм, между створкой и столбом со стороны петель — около 10 мм.
Те же принципы работают для гаражных и уличных распашных ворот — отличается только сечение трубы столба и вес створки. Общую сборку гаражных ворот разбираем в статье гаражные ворота своими руками, а базовые этапы установки любых ворот — в опорном материале ворота своими руками.
Частые ошибки при сварке ворот
Почти весь брак сварных ворот сводится к нескольким повторяющимся промахам:
- Не проверяли диагонали. Рама «винтом», створка не прилегает к столбу — щель по всей высоте.
- Варили сплошняком подряд. Металл повело от перегрева, геометрию увело уже после сборки.
- Нет диагональной укосины. Створка провисает за сезон, угол опускается.
- Петли приварены к незакреплённой створке. Ось не вертикальна — ворота едут сами или клинят.
- Нет зазора в шарнире петли. Брызги заклинили шарнир, петля не вращается.
- Кривые или слабо забетонированные столбы. Уводят весь проём, подогнанные створки перестают сходиться.
- Сварка по ржавчине и краске. Шов получается пористым и непрочным.
- Не загрунтованы швы и торцы труб. Коррозия стартует именно оттуда.
Чек-лист: ворота сварены правильно
- Рама собрана на ровной плоскости
- Диагонали сошлись с разницей ≤5 мм до и после прихваток
- Сварка велась вразброс, с остыванием металла
- В створке есть диагональная укосина против провисания
- Столбы выставлены по уровню и забетонированы до навески
- Петли приварены по выставленной в проём створке, ось вертикальна
- В шарнир заложен зазор проволокой, петля ходит свободно
- Петли проварены снизу вверх, сверху колпачок-грибок
- Зазоры: петли ~10 мм, низ 15–20 мм, центр 10–15 мм
- Швы зачищены, торцы и швы загрунтованы
Частые вопросы о сварке ворот
Каким аппаратом лучше сваривать ворота из профтрубы?
Почему важно проверять диагонали рамы?
На каком расстоянии и как приваривать петли?
Как приварить петли к столбам, чтобы ворота не клинило?
Зачем варить ворота «вразброс», а не подряд?
Нужна ли укосина в створке ворот?