Выполнение сварочных работ: материалы, контроль, ТБ
Эта статья — практический разбор выполнения сварочных работ в формате вопрос-ответ: чем удобно проверить себя перед тестом или аттестацией. Отвечаем на главные вопросы: какие материалы и оснащение применяют при сварке, как организован контроль качества швов (ВИК, УЗК, РК), какая техника безопасности обязательна на этапе выполнения. Теорию швов, соединений и допусков даёт опорная статья про <a href="/blog/svarochnye-raboty-shov/">сварочные работы и виды швов</a> — здесь акцент на практике выполнения и приёмке.
Какие материалы применяют при выполнении сварочных работ
Вопрос «при выполнении сварочных работ используют что?» на самом деле распадается на несколько групп. Сварочные материалы — это всё, что участвует в образовании и защите шва.
Электроды (ручная дуговая сварка)
Покрытый электрод — это металлический стержень с обмазкой. Стержень даёт присадочный металл, а обмазка при горении создаёт газовую и шлаковую защиту ванны от воздуха. Электроды различают по типу покрытия (рутиловые проще для новичка, основные дают более прочный, но капризный шов) и по марке под конкретный металл.
Сварочная проволока (полуавтомат)
Сплошная проволока варится в защитном газе, порошковая (флюсовая) — без газа, защиту даёт флюс внутри. Диаметр подбирают под толщину металла и ток.
Защитные газы
Углекислота и смеси (MAG) для углеродистых сталей, аргон (MIG/TIG) для нержавейки, алюминия и цветных металлов. Газ вытесняет воздух из зоны сварки.
Присадочные прутки (аргон)
Для TIG-сварки присадку подают отдельным прутком под конкретный сплав.
Материалы под способ сварки
| Способ | Основной материал | Защита ванны | Где применяют |
|---|---|---|---|
| Ручная дуговая (РДС) | Покрытый электрод | Обмазка (газ + шлак) | Заборы, ремонт, монтаж на улице |
| Полуавтомат MAG | Сплошная проволока | Углекислота/смесь | Тонкий металл, кузов, серия |
| Полуавтомат флюсовый | Порошковая проволока | Флюс в проволоке | Монтаж на улице без газа |
| Аргон (TIG) | Вольфрам + присадка | Аргон | Нержавейка, алюминий, ответственное |
Оснащение рабочего места сварщика
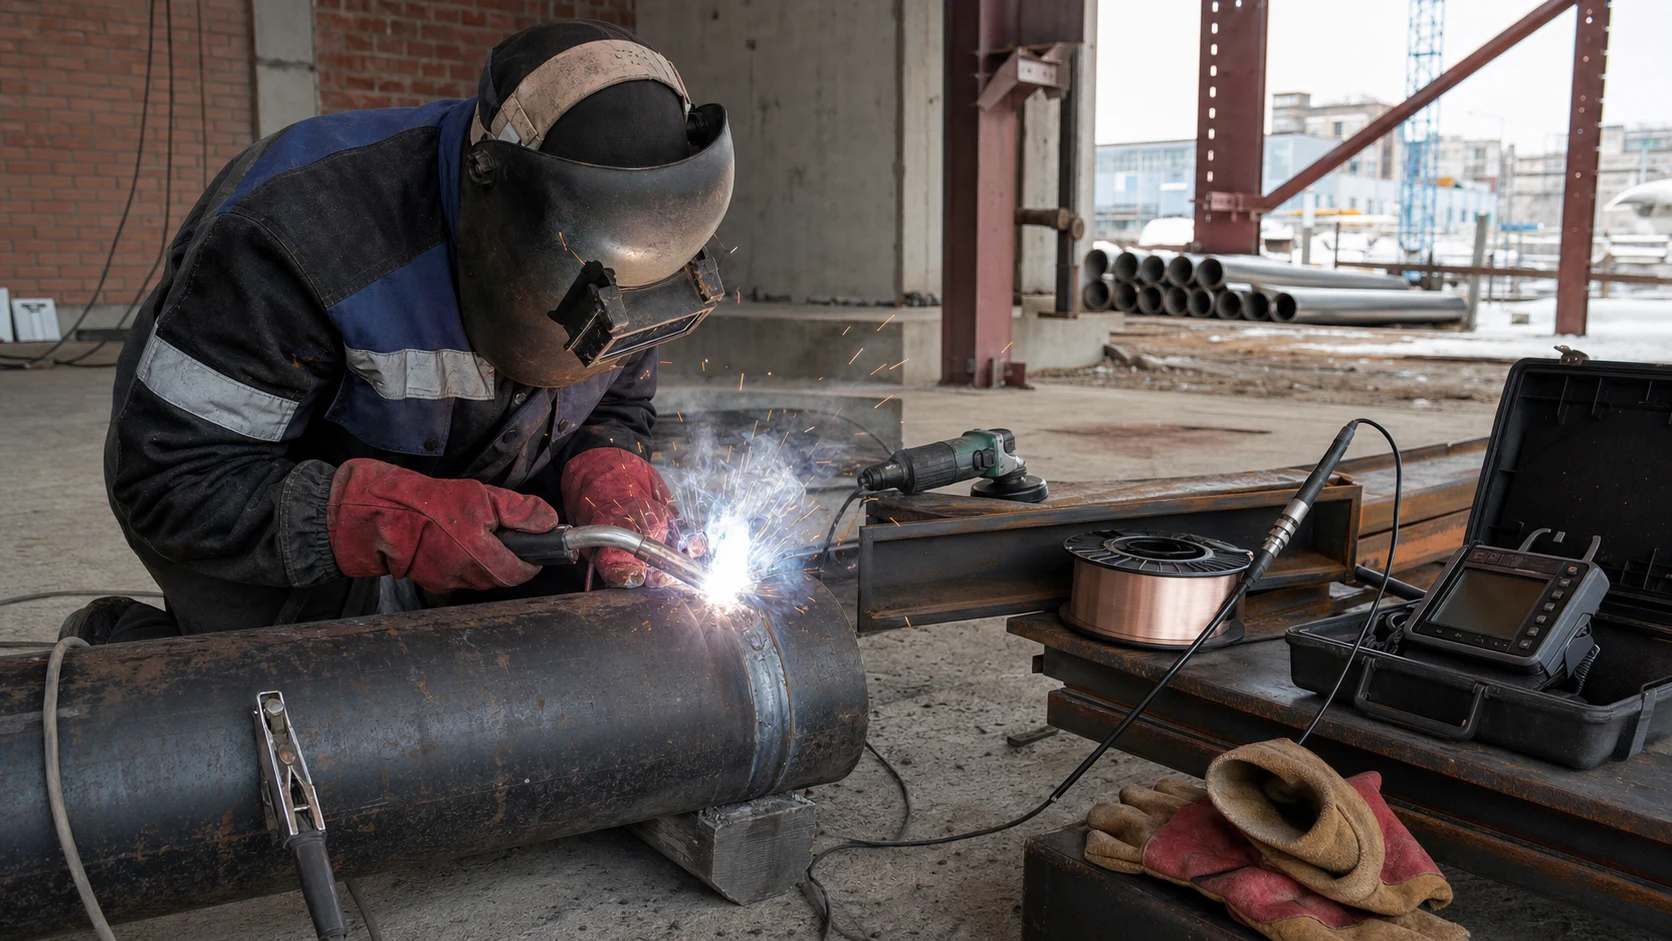
Помимо расходников, при выполнении сварочных работ используют оборудование и оснастку, без которой качественный шов невозможен.
- Источник тока — инвертор, полуавтомат или аргонодуговой аппарат. Его устройство и выбор разобраны в статье про принцип работы сварочного аппарата.
- Зачистной инструмент — болгарка с зачистными и отрезными кругами, металлическая щётка, молоток для отбивки шлака.
- Оснастка для фиксации — струбцины, магнитные угольники, кондукторы. Геометрия держится на них.
- Измерительный инструмент — рулетка, угольник, уровень, шаблоны сварщика для замера катета шва.
- СИЗ — маска, краги, костюм, респиратор.
Выполнение контроля сварочных работ: виды контроля
Контроль качества — обязательная часть выполнения сварочных работ на ответственных конструкциях. Методы делят на разрушающие (испытание образцов до разрушения) и неразрушающие (проверка без повреждения изделия). На объектах применяют в основном неразрушающие.
ВИК — визуально-измерительный контроль
Базовый и обязательный метод. Сварщик и контролёр осматривают шов глазом и измерительным инструментом: ищут трещины, подрезы, наплывы, проверяют катет, ширину и высоту шва шаблонами. ВИК проходят все швы перед другими методами.
УЗК — ультразвуковой контроль
Ультразвуковая волна проходит сквозь металл и отражается от внутренних дефектов (непроваров, трещин, включений). Прибор показывает их положение и размер. Главный метод для толстостенных конструкций и трубопроводов — выявляет скрытые дефекты, не повреждая изделие.
РК (РГК) — радиографический контроль
Просвечивание шва рентгеновским или гамма-излучением с фиксацией на плёнку или детектор. Даёт наглядную «фотографию» внутренних дефектов. Применяют на ответственных стыках, особенно трубопроводов.
Капиллярный и магнитопорошковый
Выявляют поверхностные и подповерхностные трещины. Капиллярный — проникающими жидкостями, магнитопорошковый — по искажению магнитного поля.
Виды контроля сварных швов
| Метод | Что выявляет | Где применяют |
|---|---|---|
| ВИК | Поверхностные дефекты, геометрия шва | Все швы, обязательно |
| УЗК | Внутренние дефекты (непровар, трещины) | Толстый металл, трубопроводы |
| РК (РГК) | Внутренние дефекты «снимком» | Ответственные стыки, трубы |
| Капиллярный | Поверхностные трещины | Нержавейка, цветные металлы |
| Магнитопорошковый | Поверхностные и подповерхностные трещины | Ферромагнитные стали |
Какие дефекты швов ищет контроль
Чтобы понимать, зачем нужен контроль, полезно знать, что именно он выявляет. Дефекты сварных швов делят на наружные (видны при ВИК) и внутренние (только приборами).
Наружные дефекты
Трещины — самый опасный дефект, недопустим в любом виде. Подрез — канавка вдоль шва в основном металле, ослабляет сечение. Наплыв — натёкший металл без сплавления с кромкой. Незаваренный кратер, неравномерный катет, чешуйчатость — всё это видно глазом и измеряется шаблоном сварщика.
Внутренние дефекты
Непровар — самый частый скрытый дефект: металл шва не сплавился с кромкой или корнем, шов держит нагрузку лишь частично. Поры — газовые пузыри внутри шва. Шлаковые включения — невышедший шлак между проходами. Прожог — сквозное проплавление на тонком металле. Эти дефекты невидимы снаружи и выявляются только УЗК или радиографией — поэтому ответственные швы и проверяют приборно.
Техника безопасности при выполнении сварочных работ
Техника безопасности — не формальность: сварка совмещает электрический ток, излучение дуги, раскалённый металл, аэрозоль и риск пожара. На этапе выполнения соблюдают несколько групп правил.
Электробезопасность
Корпус аппарата заземляют, изоляцию кабелей проверяют перед работой. В сырых, стеснённых и металлических ёмкостях риск поражения током резко выше — там работают с пониженным напряжением, на диэлектрическом коврике, с напарником-наблюдателем.
Защита от излучения и брызг
Маска со светофильтром, спецодежда без открытых участков кожи, ограждение зоны сварки ширмами, чтобы дуга не слепила окружающих.
Пожарная безопасность
Площадку очищают от горючего на несколько метров, рядом держат огнетушитель. Сварка и резка — огневые работы: на действующих объектах их ведут по наряду-допуску, а место осматривают на тлеющие очаги ещё несколько часов после окончания.
Вентиляция
В помещении — местная вытяжка или принудительная вентиляция, особенно при сварке нержавейки и оцинковки, где аэрозоль токсичнее.
Чек-лист безопасного выполнения сварки
- Аппарат заземлён, изоляция кабелей проверена
- Маска, краги, костюм — без открытой кожи
- Зона сварки ограждена ширмами
- Площадка очищена от горючего, рядом огнетушитель
- В помещении работает вытяжная вентиляция
- На действующем объекте оформлен наряд-допуск
- В ёмкостях и сырости — пониженное напряжение, наблюдатель
- После работ место осмотрено на тлеющие очаги
До и после контроля: что меняется в приёмке
- Качество оценивается «на глаз» исполнителем
- Скрытые непровары и трещины не выявлены
- Нет документального подтверждения
- Риск отказа узла под нагрузкой
- Допустимо только для бытовых конструкций
- Геометрия и поверхность проверены измерением
- Внутренние дефекты выявлены приборами
- Есть заключение и протокол контроля
- Подтверждённая несущая способность
- Допустимо для ответственных конструкций и ОПО
Вопросы и ответы о выполнении сварочных работ
Какие материалы используют при выполнении сварочных работ?
Что такое ВИК, УЗК и РК сварных швов?
Какой контроль сварных швов обязателен?
Какие правила техники безопасности при сварке главные?
Можно ли проверить шов без специального оборудования?