Как сварить навес из профтрубы
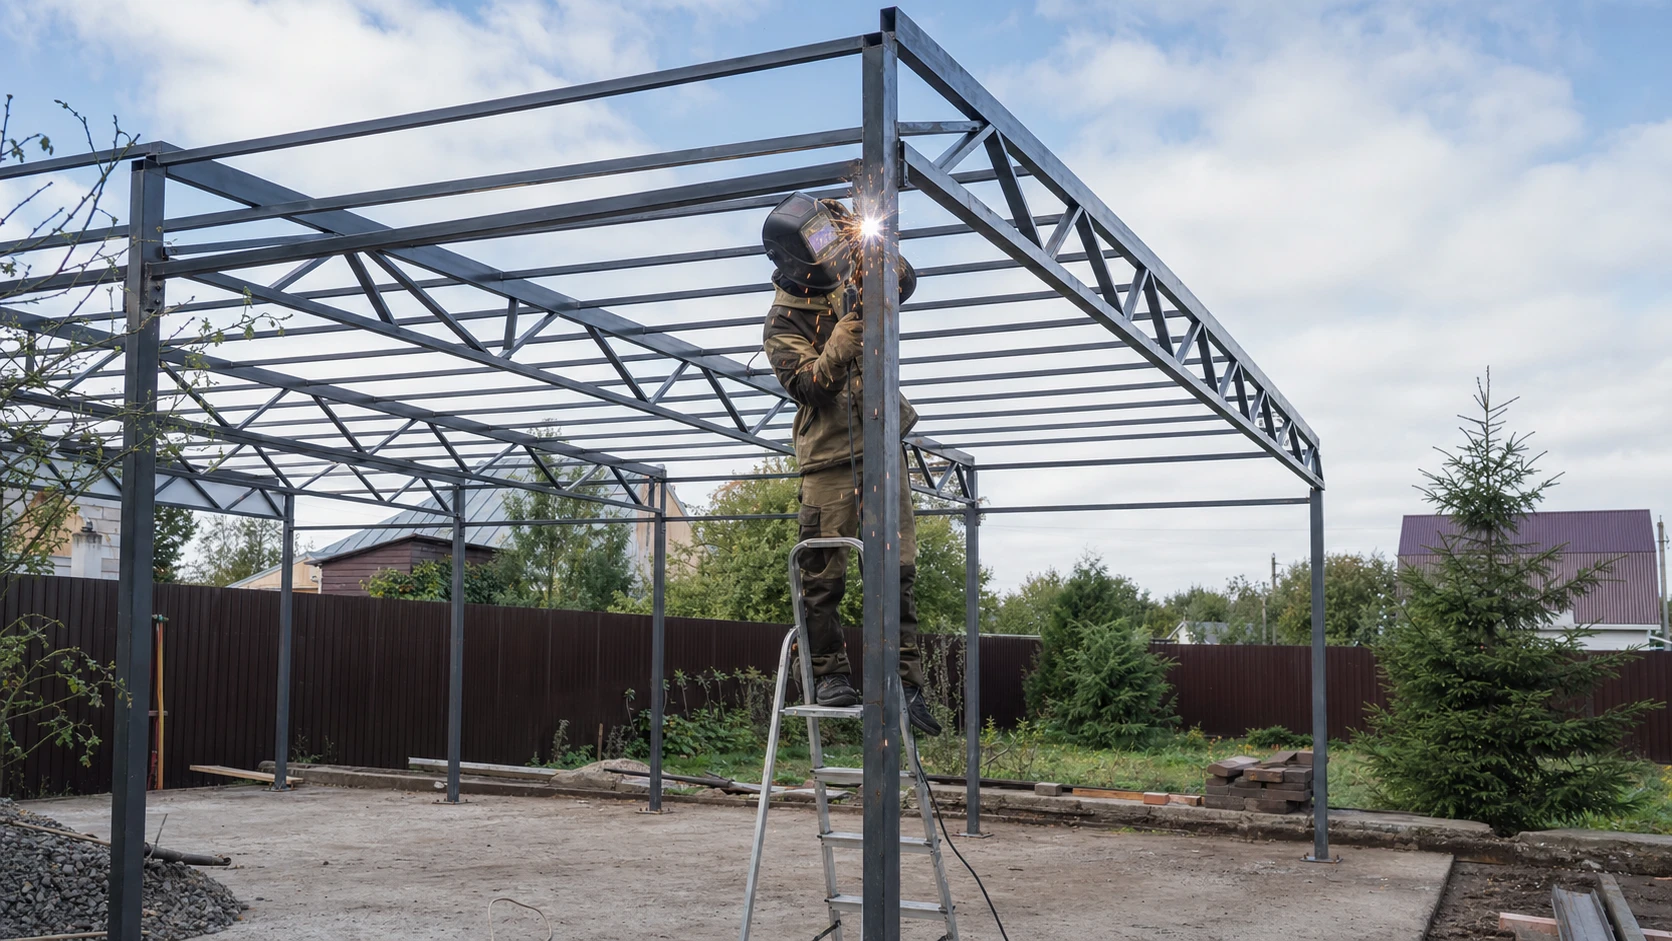
Навес из профильной трубы держится не на красоте швов, а на правильно собранной ферме и точной геометрии каркаса. В этой статье разбираем именно сварочно-каркасную часть: как сварить ферму без перекоса, в каком порядке вести швы, как избежать поводок от перегрева и собрать стропильную систему так, чтобы навес выдержал снег. Общие вопросы выбора типа навеса, кровли и пошагового монтажа разобраны в статье <a href="/blog/naves-svoimi-rukami/">навес своими руками</a> — здесь фокус на сварке.
Из чего варят навес: сечения профтрубы
Прежде чем варить, нужно правильно подобрать сечение трубы под каждый элемент. Ошибка здесь не лечится сваркой: тонкая стойка согнётся под снегом, как ни проваривай узлы.
- Стойки (опорные колонны) — 80×80×3 мм или 100×100×3–4 мм. Они воспринимают вертикальную и боковую нагрузку, поэтому берут толстостенную трубу.
- Пояса и раскосы фермы, стропила — 40×20×2 мм для лёгких пролётов, 50×25×2 мм для средних, 60×40×3 мм для тяжёлых и широких.
- Обрешётка под кровлю — 25×25×2 или 30×30×2 мм: лёгкая, но достаточно жёсткая под поликарбонат или профнастил.
Ориентир по пролёту: до 4 м хватает фермы из трубы 40×20×2, до 5–6 м берут 50×25×2 или 60×40×3 мм. Металл должен соответствовать ГОСТ 30245-2003, без ржавчины и трещин. Перед сваркой грани в зоне швов зачищают до чистого металла — окалина и краска дают поры и непровар.
Сечения профтрубы под элементы навеса
| Элемент | Сечение | Когда применять |
|---|---|---|
| Стойки | 80×80×3, 100×100×3–4 мм | Несущие опоры под любой пролёт |
| Ферма, стропила (лёгкие) | 40×20×2 мм | Пролёт до 4 м, лёгкая кровля |
| Ферма, стропила (средние) | 50×25×2, 60×40×3 мм | Пролёт 5–6 м, снеговая зона |
| Обрешётка | 25×25×2, 30×30×2 мм | Крепление поликарбоната, профнастила |
Как сварить ферму для навеса
Ферма — это треугольная решётчатая балка из двух поясов (верхнего и нижнего) и раскосов между ними. Она перекрывает пролёт и берёт на себя снеговую нагрузку. Главная задача при сварке — выдержать геометрию в одной плоскости и не повести металл перегревом.
Раскрой и шаблон
Высоту фермы в коньке берут около 1/5–1/7 длины пролёта — для пролёта 5 м это примерно 0,7–1 м в самой высокой точке. Пояса и раскосы режут строго по чертежу, торцы подгоняют под углы стыка болгаркой. Удобно начертить контур фермы мелом прямо на ровной площадке (или сделать упоры-кондуктор из обрезков) — это шаблон, по которому собирают все одинаковые фермы без расхождений.
Сборка на прихватках
Пояса выкладывают на размеченную плоскость, между ними врезают раскосы. Каждый узел сначала прихватывают точечно — по одной точке. Пока ферма на прихватках, проверяют, что она лежит ровно, без винта, и совпадает с шаблоном. На этом этапе перекос ещё легко поправить, отбив прихватку.
Окончательная обварка
Когда геометрия подтверждена, узлы проваривают полностью по периметру трубы. Чтобы ферму не повело, швы ведут вразброс — не подряд по одному краю, а попеременно с разных сторон и концов, давая металлу остыть. Сплошную обварку всех узлов с одной стороны делать нельзя: одностороннее тепло стягивает пояс дугой.
Порядок швов и режим сварки
Профтруба навеса тонкостенная (2–3 мм), и сложность не в том, чтобы проварить, а в том, чтобы не прожечь и не повести металл.
Режим под тонкую стенку
Ферму обычно варят инвертором электродом Ø3 мм на токе ориентировочно 90–110 А, обрешётку и трубу 2 мм — электродом Ø2,5 мм на 70–90 А. Точное значение подбирают пробным швом на обрезке: если металл проваливается насквозь — снижают ток или ведут шов прерывистой дугой «отрывом». Варят короткой дугой, без долгой задержки на одном месте.
Последовательность сборки навеса
- Сначала фермы — все одинаковые, по одному шаблону, проверены на ровность.
- Затем стойки — выставляют вертикально по уровню, бетонируют или крепят к закладным, проверяют, что верхушки в одной плоскости.
- Установка ферм на стойки — прихватывают, проверяют горизонт и шаг, потом обваривают узлы опирания.
- Прогоны и обрешётка — связывают фермы между собой продольными элементами, придавая каркасу пространственную жёсткость.
- Раскосы и связи — диагональные перемычки между стойками против раскачивания от ветра.
Шлак после каждого прохода обязательно отбивают: под ним следующий слой ляжет с непроваром.
Контроль геометрии каркаса
Кривой каркас не спасёт никакая проварка, поэтому геометрию контролируют на каждом этапе.
Диагонали и плоскость
После установки стоек измеряют диагонали прямоугольника опор: равные диагонали означают, что каркас не перекошен. Расхождение в несколько миллиметров — это ромб, и его правят до выравнивания, пока узлы на прихватках. Верхушки стоек проверяют гидроуровнем или нивелиром — они должны лежать в одной горизонтальной плоскости, иначе кровля пойдёт винтом.
Шаг ферм и прогонов
Фермы ставят с равным шагом (обычно 1–1,5 м под поликарбонат, чаще под тяжёлую кровлю). Перед обваркой узлов опирания шаг перепроверяют рулеткой по обоим краям — иначе обрешётка не ляжет ровно. Только когда весь каркас выставлен и проверен, узлы проваривают окончательно.
Чек-лист сварки навеса
- Сечения трубы подобраны под стойки, ферму и обрешётку
- Грани в зоне швов зачищены до чистого металла
- Ток подобран пробным швом на обрезке
- Фермы собраны по одному шаблону, без винта
- Узлы сначала на прихватках, геометрия проверена
- Швы фермы ведутся вразброс — против поводок
- Стойки вертикальны, верхушки в одной плоскости
- Диагонали каркаса равны, шаг ферм выдержан
- Связи и раскосы против раскачивания вварены
- Шлак отбит, швы зачищены и загрунтованы
Сварить навес самому или заказать
- Нужен инвертор, болгарка, трубогиб для арки
- Экономия на работе — платите за металл
- Риск повести ферму перегревом и перекосить каркас
- Подходит для простого односкатного навеса
- Реально за несколько выходных
- Фермы варят на кондукторе — одинаковые, без поводок
- Сечения рассчитаны под снеговую зону
- Заводская покраска и аккуратная кровля
- Гарантия на сварные узлы и геометрию
- Имеет смысл для широких и арочных навесов
Защита швов и финиш
Прочность сварного каркаса во многом определяется обработкой стыков. Перед сваркой грани зачищают до блеска, чтобы в шве не было пор. После — шлак и брызги счищают, швы проходят зачистным кругом. Затем весь каркас обеспыливают и красят: грунт по металлу плюс два слоя эмали, особо тщательно — сварные узлы и нижние части стоек у земли. Открытые торцы труб обязательно заваривают или закрывают заглушками: внутрь попадёт влага, и каркас сгниёт изнутри. Сварку ведут в маске «хамелеон» и крагах, площадку освобождают от сухой травы — сноп искр от болгарки и брызги металла легко поджигают мусор. Если варить самому нет возможности, проще доверить изготовление металлоконструкций на заказ с расчётом и покраской.
Частые вопросы о сварке навеса
Какую профтрубу брать на ферму навеса?
Как сварить ферму, чтобы её не повело?
Какой ток ставить при сварке профтрубы навеса?
В каком порядке варить навес?
Как проверить, что каркас не перекошен?
Чем обработать сварной каркас навеса?