Как варить сваркой: пошаговая инструкция для начинающих
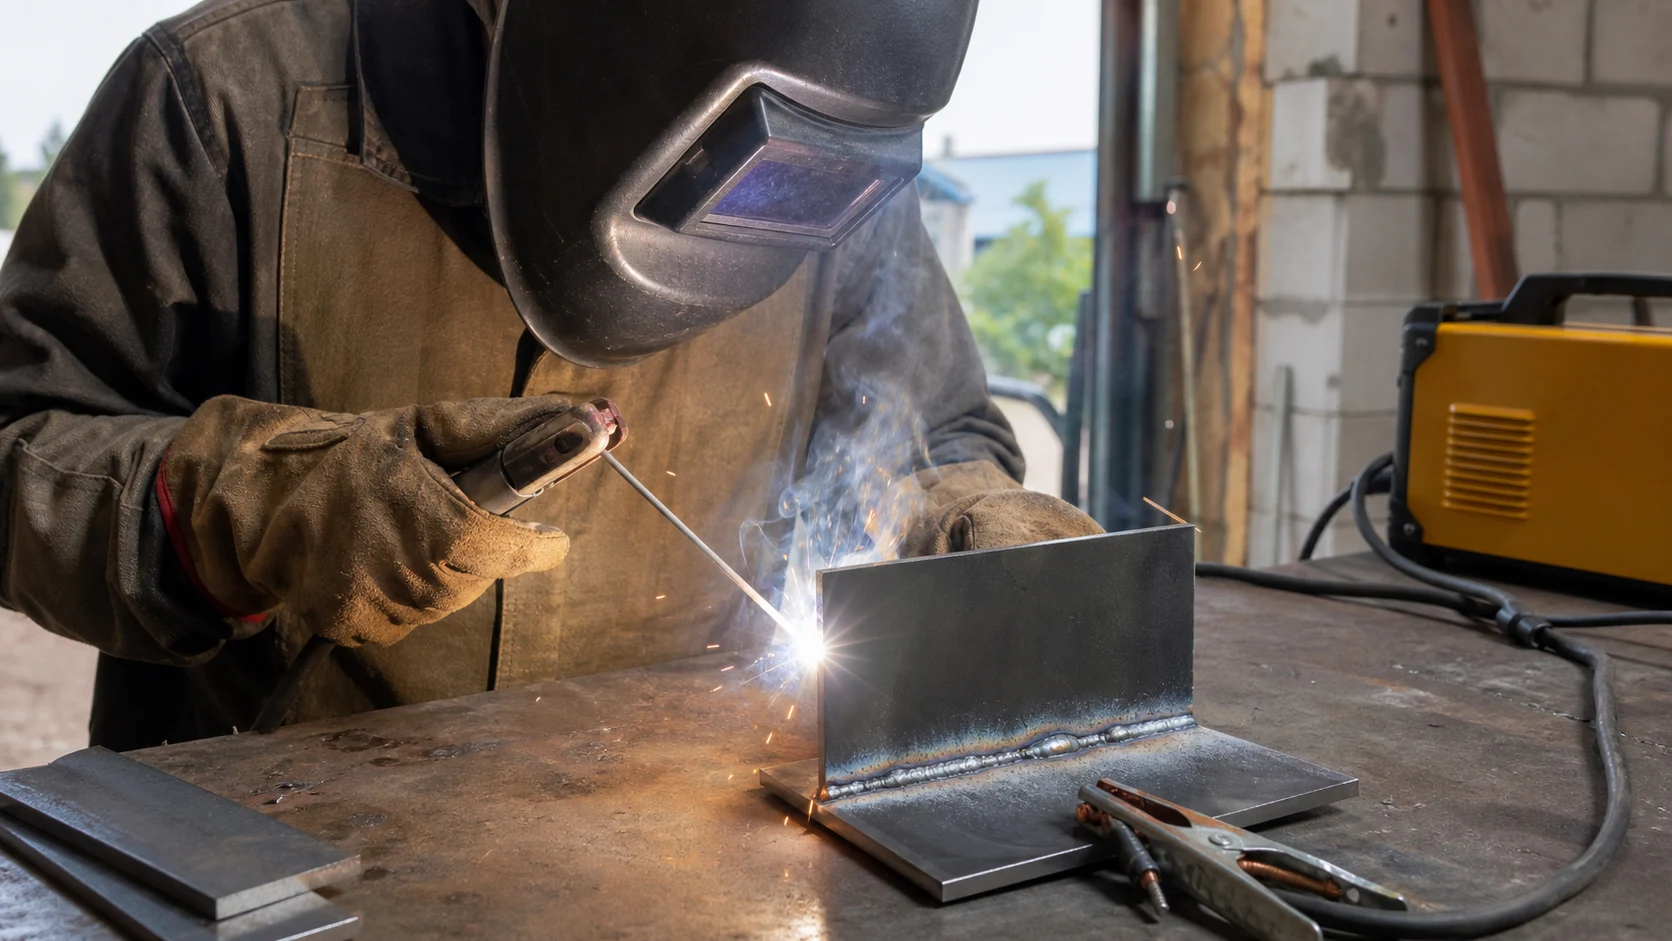
Научиться варить инвертором с электродом реально за несколько вечеров на обрезках металла — главное понять три вещи: как настроить ток, как поджечь и держать дугу и как вести электрод. В этой статье — практический разбор для начинающих: что нужно купить, как подготовиться, и пошагово как варить сваркой электродами, не прожигая металл и не залипая. Затронем и отличия инвертора, полуавтомата и ТИГ — чтобы вы понимали, чем варите.
Чем варить новичку: инвертор, полуавтомат или ТИГ
Прежде чем браться за держак, нужно понять, каким аппаратом вы варите — техника отличается.
Инверторная сварка (РДС / ММА)
Самый частый старт: дешёвый инвертор и пачка штучных электродов. Работает от розетки, не нужен газ, варит на улице. Именно с инвертора начинают 9 из 10 новичков — на нём и сосредоточимся в этой инструкции.
Полуавтомат (MIG-MAG)
Проволока подаётся автоматически, защита — газом из баллона. Варить полуавтоматом проще: нет залипания и шлака, тонкий металл не прожигается. Но аппарат дороже и нужен баллон. Хороший выбор, если будете много варить тонкий лист или кузов.
ТИГ-сварка (аргон, TIG)
Неплавящийся вольфрамовый электрод в аргоне, присадка — отдельным прутком. Варить ТИГ-сваркой сложнее всего: нужна координация двух рук и тонкий контроль. Зато шов чистый, и это единственный нормальный способ для нержавейки и тонкого алюминия. Новичку — не первый аппарат.
Чем эти методы отличаются в принципе и какой газ им нужен — подробно в обзоре видов сварки. Дальше — практика на инверторе.
Что нужно для начала
Минимальный набор, чтобы начать варить инвертором безопасно:
- Сварочный инвертор — бытового на 160–200 А хватит для дома, забора, ворот.
- Электроды — для старта рутиловые МР-3 или АНО диаметром 3 мм (легко поджигаются, прощают ошибки). Какие бывают и чем отличаются — в материале какие электроды для сварки.
- Сварочная маска — обязательно «хамелеон» с автозатемнением: видно точку поджига, руки свободны.
- Краги (сварочные перчатки) и плотная роба из х/б — защита от брызг и ультрафиолета.
- Щётка по металлу и молоток-шлакоотделитель — зачистка и отбивка шлака.
- Болгарка — зачистка кромок и обработка швов.
- Струбцины/угольник — фиксация деталей.
Тренироваться лучше на обрезках толщиной 3–4 мм — они прощают ток и скорость, тонкий лист новичок прожжёт сразу.
Шаг 1. Подготовка металла и подключение
Зачистите место сварки до блеска на 1–2 см от стыка — уберите ржавчину, краску, окалину. По грязному металлу шов будет пористым.
Выставьте детали по угольнику и зафиксируйте струбцинами. Зажим массы (обратный кабель) закрепите прямо на детали или на чистом металлическом столе — контакт должен быть надёжным, иначе дуга не зажжётся стабильно.
Вставьте электрод в держак под прямым углом к губкам. Электроды из открытой пачки, отсыревшие, лучше прокалить (просушить) — влажная обмазка даёт нестабильную дугу и поры.
Шаг 2. Как настроить ток
Ток на инверторе выставляют по диаметру электрода. Базовая формула: примерно 20–30 А на каждый миллиметр диаметра. Для самого ходового электрода 3 мм это около 80–110 А.
- Электрод 2 мм — ток ~40–60 А (тонкий металл 1,5–2 мм).
- Электрод 3 мм — ток ~80–110 А (металл 3–5 мм).
- Электрод 4 мм — ток ~120–160 А (металл от 5 мм).
Точную настройку подбирают на пробном шве: если металл прожигается и сильно брызгает — ток велик, убавьте; если электрод липнет, дуга гаснет — ток мал, прибавьте. Полная таблица тока, полярности и привязки к толщине — в материале ручная дуговая сварка: какой ток.
Настройка тока под электрод (ориентир)
| Диаметр электрода | Толщина металла | Сварочный ток | Положение шва |
|---|---|---|---|
| 2 мм | 1,5–2 мм | 40–60 А | Нижнее |
| 3 мм | 3–5 мм | 80–110 А | Нижнее (универсал) |
| 4 мм | 5–8 мм | 120–160 А | Нижнее |
| 5 мм | от 8 мм | 180–220 А | Нижнее |
Шаг 3. Как поджечь и держать дугу
Дугу поджигают касанием электрода о металл и быстрым отводом на 2–3 мм. Два способа:
- «Чирканьем» (как спичкой) — провести кончиком по металлу и приподнять. Проще для старта.
- «Постукиванием» — коснуться точки старта и сразу отвести.
Главное после поджига — держать дугу короткой и постоянной длины, равной диаметру электрода (для «тройки» — около 3 мм). По мере того как электрод плавится и укорачивается, плавно опускайте руку, поддерживая зазор. Это и есть главный навык — «чувство дуги».
Признак правильной дуги — ровный треск (как от жарящегося бекона). Шипение и крупные брызги — дуга длинная. Если электрод прилип, качните его в сторону, чтобы отломить, и подожгите заново.
Шаг 4. Как вести электрод и формировать шов
Когда дуга стабильна, ведите электрод вдоль стыка. Три правила движения:
- Угол — держите электрод под ~70–80° к поверхности, с лёгким наклоном назад (в сторону, обратную движению).
- Скорость — такая, чтобы за дугой формировался ровный блестящий валик шириной 2–3 диаметра электрода. Быстро — узкий слабый шов; медленно — прожог и наплыв.
- Колебания — для широкого шва ведите электрод «зигзагом» или «полумесяцем» с короткой задержкой на кромках, чтобы они проварились. Узкий шов варят «ниточкой» без колебаний.
Следите за сварочной ванной — лужицей расплава за дугой: именно по ней, а не по электроду, контролируют процесс. Ведите так, чтобы ванна равномерно заполняла стык.
Шаг 5. Отбивка шлака и проверка шва
После шва остывшую поверхность отбивают молотком от шлаковой корки и зачищают щёткой. Только теперь видно реальное качество.
Хороший шов: ровный валик с мелкой «чешуёй», без пор, подрезов и наплывов, равномерной ширины. Если нужно класть второй проход (на толстом металле) — предыдущий обязательно очищают от шлака, иначе будет непровар.
Типичные дефекты новичка и причины: поры — грязный/влажный металл или длинная дуга; прожог — большой ток на тонком металле; наплыв без провара — медленно вели и металл не проварился; подрезы — большой ток и длинная дуга.
Учиться самому или позвать сварщика
- Дёшево: инвертор + электроды + маска
- Полезный навык для дачи и гаража
- Хватит на забор, мелкий ремонт, нетребовательные швы
- Нужно время на тренировку и обрезки металла
- Ответственные несущие узлы новичку не по силам
- Аттестованный мастер варит по нормам
- Нужно для несущих и нагруженных конструкций
- Аккуратный гарантированный шов
- Свой аппарат, электроды и оснастка
- Имеет смысл для навеса, ворот, металлоконструкций под нагрузкой
Чек-лист первого шва
- Маска-хамелеон, краги, роба надеты, рядом нет горючего
- Металл зачищен до блеска, детали зафиксированы
- Масса закреплена надёжно на детали
- Ток выставлен по диаметру электрода (3 мм ≈ 80–110 А)
- Дуга поджигается и держится короткой (≈ диаметр электрода)
- Электрод под углом 70–80°, ведётся равномерно
- За дугой формируется ровный валик, видна ванна
- Шлак отбит, шов проверен на поры и подрезы
Частые вопросы для начинающих
С чего начать учиться варить сваркой?
Какой ток ставить для электрода 3 мм?
Почему электрод прилипает к металлу?
Как варить инверторной сваркой, чтобы не прожигать металл?
Чем варить тонкий металл и нержавейку — можно ли электродом?
Сколько нужно тренироваться, чтобы научиться варить?