Виды сварки: РДС, полуавтомат, аргон и газ — чем отличаются и что выбрать
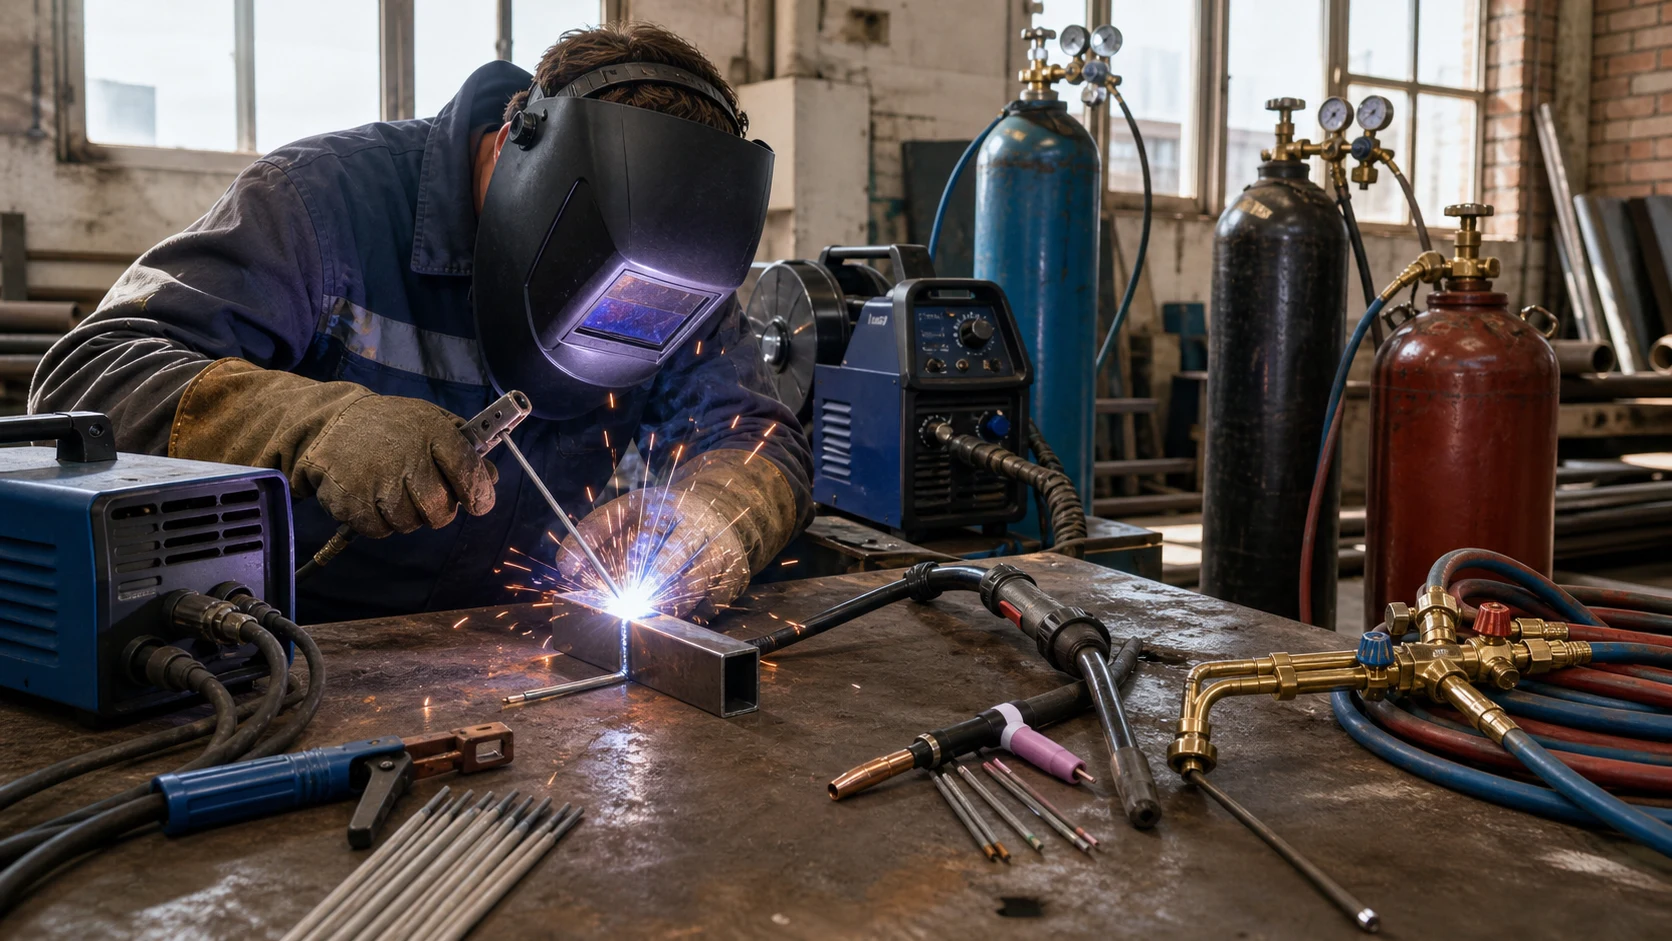
Сварка кажется единым процессом, но под этим словом скрывается с десяток разных технологий — от копеечного инвертора с электродом до прецизионного аргона по нержавейке. Выбор метода решает всё: можно ли заварить тонкий лист без прожога, нужен ли газовый баллон, насколько ровным будет шов и сколько времени уйдёт на обучение. Разбираем основные виды сварки по делу: как работает каждый, какой металл и какой газ им варят, и что реально брать для забора, навеса или нержавейки.
Что такое сварка и как она устроена
Сварка — это получение неразъёмного соединения за счёт нагрева кромок деталей до плавления (или пластичного состояния) и их сплавления в единое целое. В отличие от болтов или заклёпок, сварной шов делает из двух деталей одну: металл шва кристаллизуется из общей ванны расплава.
Подавляющее большинство бытовых и строительных работ — это дуговая сварка: между электродом и металлом горит электрическая дуга, температура в которой достигает 5000–7000 °C. Этого с запасом хватает, чтобы расплавить сталь (она плавится около 1500 °C). Дуга расплавляет кромки и присадочный материал, формируя ванну, которая застывает в шов.
Виды сварки различают по тому, чем создаётся тепло и чем защищается ванна от кислорода воздуха (иначе шов получится пористым и хрупким):
- Покрытым электродом — защиту даёт обмазка электрода (РДС / ММА).
- Проволокой в среде газа — защищает подаваемый газ (полуавтомат MIG-MAG).
- Неплавящимся электродом в аргоне — инертный газ + отдельный пруток присадки (TIG / аргон).
- Пламенем газа — тепло даёт горение ацетилена в кислороде (газовая сварка).
Дальше разберём каждый метод: где он силён, какой металл варит и кому подходит.
Ручная дуговая сварка (РДС / ММА) покрытым электродом
Ручная дуговая сварка (РДС, по международной классификации MMA — Manual Metal Arc) — самый массовый и доступный вид. Дуга горит между штучным покрытым электродом и деталью; электрод одновременно плавится, давая присадочный металл, а его обмазка сгорает и образует газовое облако и шлак, которые защищают ванну от воздуха.
Источник тока — сварочный инвертор: компактный, лёгкий, недорогой, работает от бытовой розетки. Именно поэтому РДС — стандарт для дачи, гаража, забора, ворот и навеса.
- Что варит: углеродистые и низколегированные стали толщиной примерно от 1,5–2 мм и выше. Профтруба, уголок, арматура, листовой металл, металлоконструкции.
- Плюсы: дешёвое оборудование, не нужен газовый баллон, работает на улице и на ветру (шлак защищает шов), варит ржавый и грязный металл лучше других методов, простая логистика — только электроды.
- Минусы: требует навыка (поджиг дуги, поддержание длины), тонкий лист легко прожечь, шов нужно отбивать от шлака, ниже скорость и аккуратность, чем у полуавтомата.
Это базовый метод, с которого начинают почти все. Подробно техника РДС — поджиг, ведение электрода, режимы — разобрана в статье технология ручной дуговой сварки, а параметры тока — в материале какой ток у РДС.
Полуавтомат MIG-MAG: сварка проволокой в среде газа
Сварка полуавтоматом (MIG-MAG, GMAW) — это подача в зону дуги сплошной проволоки с катушки с одновременной защитой ванны газом, который идёт через сопло горелки. Сварщик ведёт горелку, а проволока подаётся автоматически с заданной скоростью — отсюда «полуавтомат».
Различают два режима по газу:
- MAG (Metal Active Gas) — в активном газе (углекислота CO₂ или смесь Ar+CO₂). Это рабочий режим для углеродистой стали: кузовщина, профтруба, металлоконструкции.
- MIG (Metal Inert Gas) — в инертном газе (аргон) — для алюминия и цветных металлов специальной проволокой.
Есть и вариант без газа — порошковой (флюсовой) проволокой: защиту даёт сама проволока, баллон не нужен, удобно на улице.
- Что варит: сталь от тонкого листа (0,8 мм — кузов авто) до металлоконструкций, алюминий (с инертным газом).
- Плюсы: высокая скорость и производительность, отличный шов на тонком металле без прожога, нет шлака (не нужно отбивать), легче освоить новичку, чем РДС.
- Минусы: дороже инвертора, нужен баллон с газом и редуктор, на ветру газовую защиту сдувает (на улице хуже), оборудование менее мобильное.
Аргонодуговая сварка (TIG) неплавящимся электродом
Аргонодуговая сварка (TIG, по-русски часто «аргон») — это сварка неплавящимся вольфрамовым электродом в среде инертного газа аргона. Электрод не расходуется, а только держит дугу; присадочный металл сварщик вручную подаёт отдельным прутком в ванну (как при пайке).
Это самый «ювелирный» метод: дугой управляют точно, шов получается чистым, плотным и красивым. TIG — выбор там, где важны качество и внешний вид соединения.
- Что варит: практически всё — нержавейку, алюминий, медь, титан, тонкие стали, тонкостенные трубы. Незаменим для пищевой нержавейки и ответственных швов.
- Плюсы: высочайшее качество и эстетика шва, точный контроль тепла (можно варить очень тонкий металл), универсальность по металлам, нет брызг и шлака.
- Минусы: самый медленный метод, требует высокой квалификации и «двурукой» координации, дорогое оборудование и расход аргона, плохо работает на ветру и на грязном металле.
Газовая сварка и другие методы
Газовая (газопламенная) сварка плавит металл не дугой, а пламенем от сгорания горючего газа (чаще ацетилена) в кислороде. Температура ацетиленокислородного пламени — около 3100–3200 °C. Присадку дают отдельным прутком.
Сегодня для сварки её применяют редко (вытеснена дугой), но газовое оборудование живёт за счёт резки и пайки: газовый резак — стандарт для раскроя толстого металла, а пламя удобно для пайки меди (кондиционеры, отопление) и нагрева.
- Плюсы: не нужна электросеть, мягкий регулируемый нагрев, хорошо для тонкого металла, меди, латуни и пайки, мобильность.
- Минусы: низкая скорость, большая зона нагрева и коробление, опасность работы с баллонами, для конструкционной стали уступает дуге.
Помимо этих четырёх есть и узкоспециальные виды: контактная (точечная) сварка для листа и кузова, лазерная и плазменная — для производства, под флюсом — для длинных швов на заводах. Для частного строительства, заборов, ворот и навесов их практически не используют.
Сравнение видов сварки
| Вид | Защита ванны | Что варит | Сложность | Где применяют |
|---|---|---|---|---|
| РДС / ММА (электрод) | Обмазка электрода (шлак + газ) | Сталь от 1,5–2 мм, металлоконструкции | Средняя | Дача, забор, ворота, навес, ремонт |
| Полуавтомат MIG-MAG | Газ (CO₂ / Ar+CO₂ / аргон) | Сталь от 0,8 мм, алюминий | Низкая–средняя | Кузов авто, тонкий металл, производство |
| Аргон / TIG | Инертный газ (аргон) | Нержавейка, алюминий, медь, титан | Высокая | Ответственные и эстетичные швы, нержавейка |
| Газовая | Пламя (восстановительная зона) | Тонкая сталь, медь, латунь; резка, пайка | Средняя | Резка, пайка меди, нагрев |
Какой газ нужен для сварки
Вопрос «какой газ для сварки» зависит от метода и металла. Газ либо защищает ванну от воздуха, либо (в газовой сварке) даёт само пламя:
- Полуавтомат по стали (MAG): углекислота (CO₂) — самый дешёвый вариант, или смесь аргон + CO₂ (обычно 82/18) — даёт меньше брызг и более чистый шов.
- Полуавтомат по алюминию (MIG): чистый аргон (инертный газ).
- Аргон / TIG: чистый аргон по стали и алюминию; для нержавейки иногда добавляют водород, для меди — гелий.
- Газовая сварка/резка: горючий газ ацетилен (или пропан для резки) + кислород.
- РДС электродом: газ не нужен — защиту даёт обмазка. Это ключевое удобство метода.
Инертные газы (аргон) не вступают в реакцию с металлом — для цветмета и нержавейки. Активные (CO₂) дешевле и работают по обычной стали. Запомнить просто: чёрная сталь — углекислота или электрод без газа, нержавейка и алюминий — аргон.
Электрод (РДС) или полуавтомат: что выбрать
- Дешёвый инвертор от розетки, без баллона
- Работает на улице, ветру, по ржавчине
- Идеален для забора, ворот, навеса, арматуры
- Тонкий лист легко прожечь, нужен навык
- Шов нужно отбивать от шлака
- Высокая скорость, чистый шов без шлака
- Отлично варит тонкий металл и кузов
- Легче освоить новичку
- Нужен баллон с газом, дороже оборудование
- На ветру защиту сдувает — хуже на улице
Какой вид сварки выбрать новичку
Универсального ответа нет — выбор зависит от задачи. Короткие рекомендации:
Для дачи, забора, ворот и навеса
Берите РДС (инвертор + электроды). Дёшево, мобильно, работает на улице, варит профтрубу и уголок. С него начинают почти все. Как освоить — в материале как варить сваркой.
Для тонкого металла, кузова, частого однотипного шва
Полуавтомат. Выше скорость и аккуратность, проще держать шов, не прожигает тонкий лист. Если планируете много варить — оправдан.
Для нержавейки, алюминия и красивых швов
Только аргон (TIG). Сложнее в освоении, но другого пути для пищевой нержавейки и тонкого алюминия нет.
Что такое НАКС у сварщиков
В объявлениях мастеров часто пишут «аттестация НАКС». НАКС — Национальное агентство контроля сварки; его аттестация подтверждает квалификацию сварщика для ответственных и поднадзорных объектов (газопроводы, сосуды под давлением, металлоконструкции по проекту). Для дачного забора она не требуется, но для несущих и ответственных конструкций — показатель того, что мастер варит по нормам. Если речь о нагруженных металлоконструкциях, разумнее доверить сварку аттестованному мастеру, а не учиться на ответственном узле.
Как выбрать вид сварки: чек-лист
- Определите металл: чёрная сталь → РДС/полуавтомат, нержавейка/алюминий → аргон
- Оцените толщину: тонкий лист (до 2 мм) → полуавтомат или аргон, толще → РДС
- Учтите место работы: улица и ветер → РДС, цех → полуавтомат/аргон
- Решите по газу: не хотите баллон → РДС электродом
- Под бюджет: минимум вложений → инвертор для РДС
- Под качество шва и эстетику → аргон (TIG)
- Для ответственных несущих узлов → аттестованный сварщик, а не самоучка
Частые вопросы о видах сварки
Какой сваркой варят забор, ворота и навес?
Какой газ нужен для сварки?
Какая температура при сварке?
Чем отличается аргон от полуавтомата?
Каким видом сварки проще научиться варить?
Что такое НАКС у сварщиков?
Можно ли варить нержавейку обычным электродом?