Какие электроды для сварки выбрать: типы покрытия, марки и диаметр
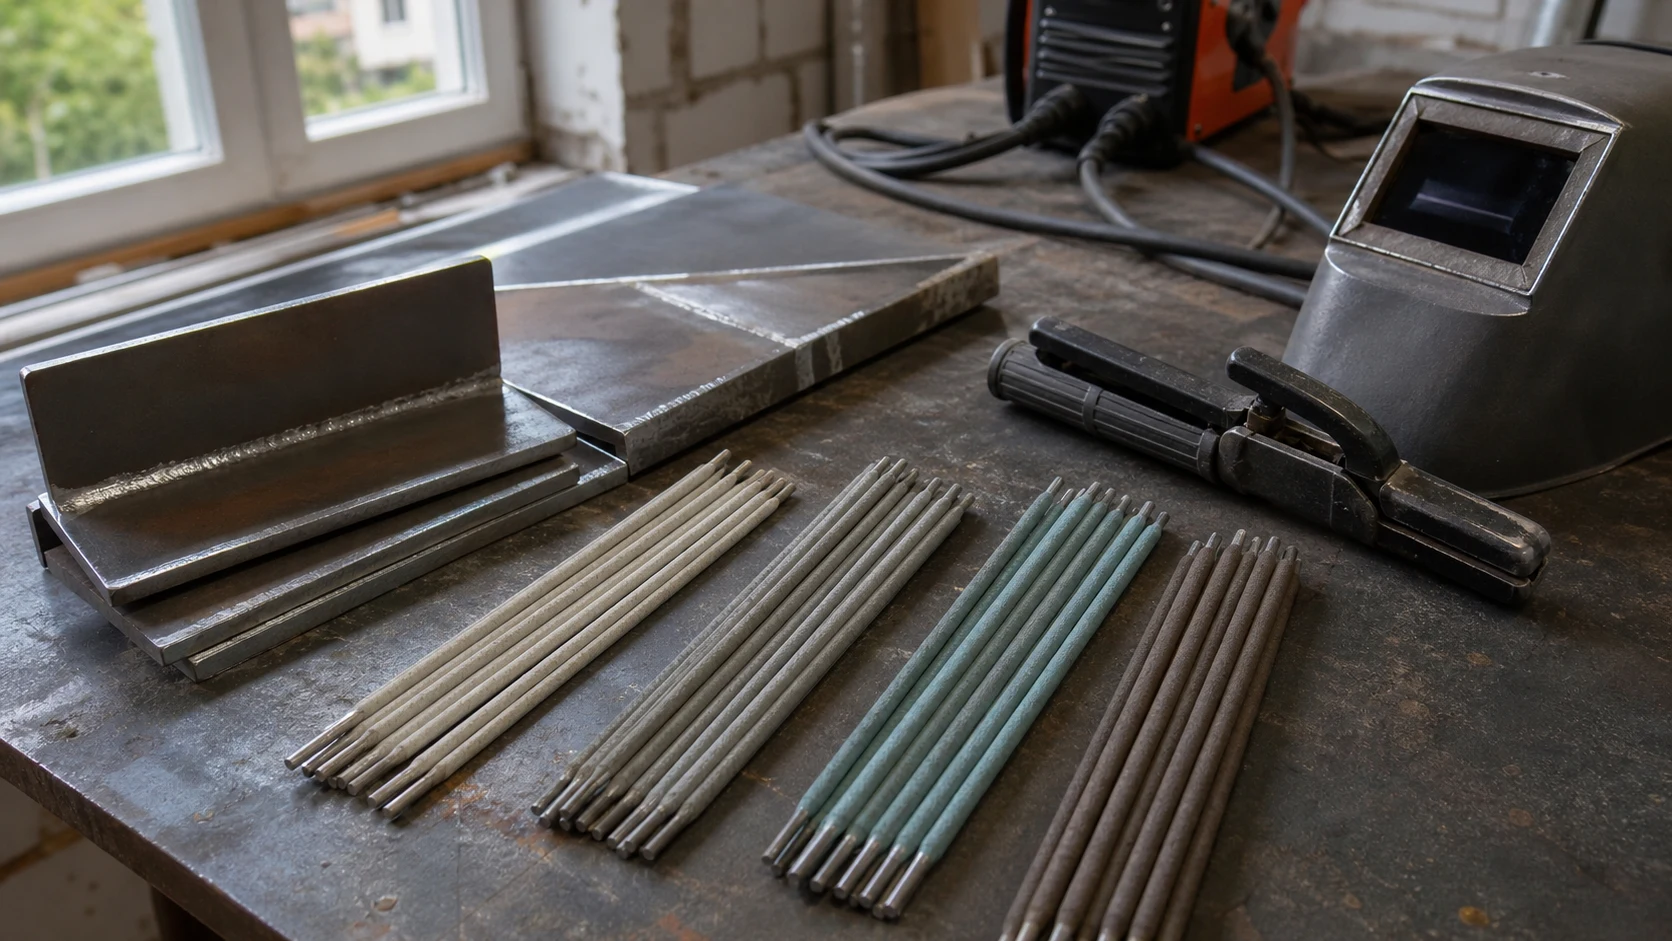
На полке десятки пачек с непонятными буквами — МР-3, АНО-21, УОНИ-13/55, ОЗС — и каждая «универсальная». На деле выбор электрода решают три вещи: тип покрытия, марка под ваш металл и диаметр под толщину. Разбираем, какие электроды лучше для сварки в каждом случае, чтобы новичок взял рутиловую «тройку» и не мучился, а под ответственный шов — основные. Как варить этими электродами и какой ток ставить — в обзоре <a href="/blog/vidy-svarki/">видов сварки</a> и в разборе тока РДС.
Что такое покрытый электрод и зачем обмазка
Электрод для ручной дуговой сварки — это металлический стержень (он плавится и становится присадочным металлом шва) с нанесённой обмазкой (покрытием). Покрытие — не просто оболочка: при сгорании оно образует газовое облако и шлак, которые защищают сварочную ванну от кислорода и азота воздуха, стабилизируют дугу и легируют шов.
Именно тип покрытия определяет, как электрод варит: легко ли поджигается, на каком токе работает, насколько прочен и пластичен шов. Поэтому выбор начинают с типа покрытия, а уже потом смотрят марку и диаметр.
Типы покрытия электродов
Для ручной дуговой сварки сталей применяют четыре основных типа покрытия.
Рутиловое (Р)
Самое распространённое и удобное для новичка. Содержит рутил (диоксид титана). Даёт стабильную дугу, лёгкий поджиг (в том числе повторный), мало брызг и легко отделяемый шлак. Варит и постоянным, и переменным током. Минус — шов менее стоек к ударным нагрузкам, чем у основных. Это выбор для бытовых и нетребовательных конструкций.
Основное (Б)
Покрытие на основе фтористого кальция (плавиковый шпат, мрамор). Даёт самый прочный, пластичный и вязкий шов с минимумом водорода — для ответственных и нагруженных конструкций, работающих на мороз и удар. Минусы: варит сложнее (нужна короткая дуга и навык), требует обратной полярности и прокалки, чувствителен к влаге и ржавчине.
Целлюлозное (Ц)
В покрытии много целлюлозы. Узкая ниша — сварка трубопроводов на вертикали сверху вниз, монтаж магистралей. Глубокий провар, но много брызг. Для бытовых задач почти не используется.
Кислое (А) и смешанное
Кислое покрытие (оксиды железа, марганца) сегодня применяют редко. Часто встречаются смешанные покрытия — рутилово-целлюлозное (РЦ), рутилово-основное (РБ), сочетающие свойства.
Сравнение типов покрытия
| Покрытие | Прочность шва | Сложность | Ток | Где применять |
|---|---|---|---|---|
| Рутиловое (Р) | Достаточная для быта | Лёгкое, для новичка | Любой (DC/AC) | Заборы, навесы, бытовые конструкции |
| Основное (Б) | Высокая, вязкий шов | Сложное, нужен навык | DC обратная | Несущие и ответственные узлы |
| Целлюлозное (Ц) | Хорошая, глубокий провар | Среднее | DC | Трубопроводы сверху вниз |
| Кислое (А) | Средняя | Среднее | DC/AC | Редко, неответственные швы |
Популярные марки и под что они
За буквами покрытия скрываются конкретные марки. Самые ходовые:
МР-3 (рутиловое)
Народная марка для углеродистых и низколегированных сталей. Прощает грязный и ржавый металл, легко поджигается, кладёт ровный шов, держит вертикаль с отрывом. Универсал для большинства бытовых и строительных работ.
АНО (АНО-21, АНО-4, рутиловые)
Самые «лёгкие» для новичка: очень стабильная дуга, минимум брызг, хорошо варят тонкостенный металл. АНО-21 — частый выбор для первых швов и тонкой профтрубы.
УОНИ-13/55 (основное)
Эталон для ответственных конструкций: шов вязкий, стойкий к ударам и морозу. Но варить ими сложнее — короткая дуга, обратная полярность, обязательная прокалка. Не для новичка, зато незаменимы на несущих узлах.
ОЗС, ОЗЛ, наплавочные
ОЗС — рутиловые общего назначения; ОЗЛ — для нержавейки; наплавочные (Т-590, ОЗН) — для нанесения износостойкого слоя. Выбирают под конкретную задачу.
Как выбрать диаметр электрода под толщину металла
Диаметр электрода подбирают по толщине свариваемого металла: чем толще металл, тем толще электрод и больше ток. Ориентир — диаметр электрода примерно равен толщине металла (для тонкого) или чуть меньше (для толстого, который варят в несколько проходов).
- Металл 1–2 мм — электрод 1,6–2 мм.
- Металл 2–3 мм — электрод 2,5–3 мм.
- Металл 3–5 мм — электрод 3 мм (самый ходовой).
- Металл 5–8 мм — электрод 4 мм.
- Металл от 8 мм — электрод 4–5 мм, в несколько проходов.
Под каждый диаметр выставляют свой ток (для «тройки» — около 80–110 А). Подробная таблица тока и полярности — в материале ручная дуговая сварка: какой ток.
Диаметр электрода под толщину металла
| Толщина металла, мм | Диаметр электрода, мм | Ориентир тока, А |
|---|---|---|
| 1–2 | 1,6–2,0 | 25–65 |
| 2–3 | 2,5–3,0 | 60–110 |
| 3–5 | 3,0 | 80–110 |
| 5–8 | 4,0 | 120–160 |
| от 8 | 4,0–5,0 | 160–220 |
Частые ошибки при выборе электродов
Большинство проблем со швом у новичка тянутся не от аппарата, а от неверно выбранного или испорченного электрода:
- Берут «универсальные» под всё. Универсального электрода нет: под бытовой забор — рутил МР-3/АНО, под несущий узел — основной УОНИ, под нержавейку — ОЗЛ. Тип подбирают под задачу.
- Варят основными как рутиловыми. УОНИ требуют короткой дуги, обратной полярности и сухости. На длинной дуге и переменном токе они «плюются» и дают поры — отсюда миф, что «УОНИ плохо варят».
- Игнорируют сырость. Отсыревшее покрытие — причина пор и нестабильной дуги номер один. Перед ответственной работой основные прокаливают по режиму с пачки.
- Путают диаметр с толщиной металла. Слишком толстый электрод «душит» дугу и липнет, слишком тонкий перегревается и осыпается. Диаметр подбирают по толщине металла.
- Берут марку «как у соседа». Марка должна соответствовать стали и ответственности шва, а не привычке. На пачке всегда указан тип по ГОСТ (Э46, Э50А) и рекомендованный ток.
Рутиловые или основные электроды
- Лёгкий поджиг, стабильная дуга
- Мало брызг, легко отделяемый шлак
- Варят на постоянном и переменном токе
- Прощают грязный и ржавый металл
- Шов менее стоек к ударам — для быта
- Самый прочный, вязкий шов с минимумом водорода
- Для несущих и ответственных узлов
- Только обратная полярность (DC)
- Нужна короткая дуга и навык
- Боятся влаги — требуют прокалки
Как выбрать электроды: чек-лист
- Определите металл: углеродистая сталь → МР-3/АНО, нержавейка → ОЗЛ
- Оцените ответственность шва: бытовой → рутил, несущий → основной (УОНИ)
- Новичку — рутиловые МР-3 или АНО-21, диаметр 3 мм
- Диаметр подберите под толщину металла (3–5 мм → электрод 3 мм)
- Под основные электроды настройте обратную полярность
- Проверьте, что электроды сухие, при необходимости прокалите
- Сверьте рекомендованный ток на упаковке
Частые вопросы об электродах
Какие электроды лучше для начинающих?
Чем рутиловые электроды отличаются от основных?
Какого диаметра брать электроды?
Какими электродами варить нержавейку?
Что означают буквы в марке электрода?
Нужно ли прокаливать электроды?