Технология ручной дуговой сварки: техника шва, дуги и наплавки
Ровный, прочный шов получается не от дорогого инвертора, а от правильной техники: как подготовить кромки, поджечь дугу, держать её длину и вести электрод. В этой статье — именно технологическая сторона ручной дуговой сварки (РДС): подготовка металла, зажигание и длина дуги, угол и траектория электрода, виды швов и наплавка. О том, какие вообще бывают методы сварки и чем РДС отличается от полуавтомата и аргона, читайте в обзоре <a href="/blog/vidy-svarki/">видов сварки</a> — здесь сосредоточимся на технике РДС.
Суть технологии РДС: что происходит в дуге
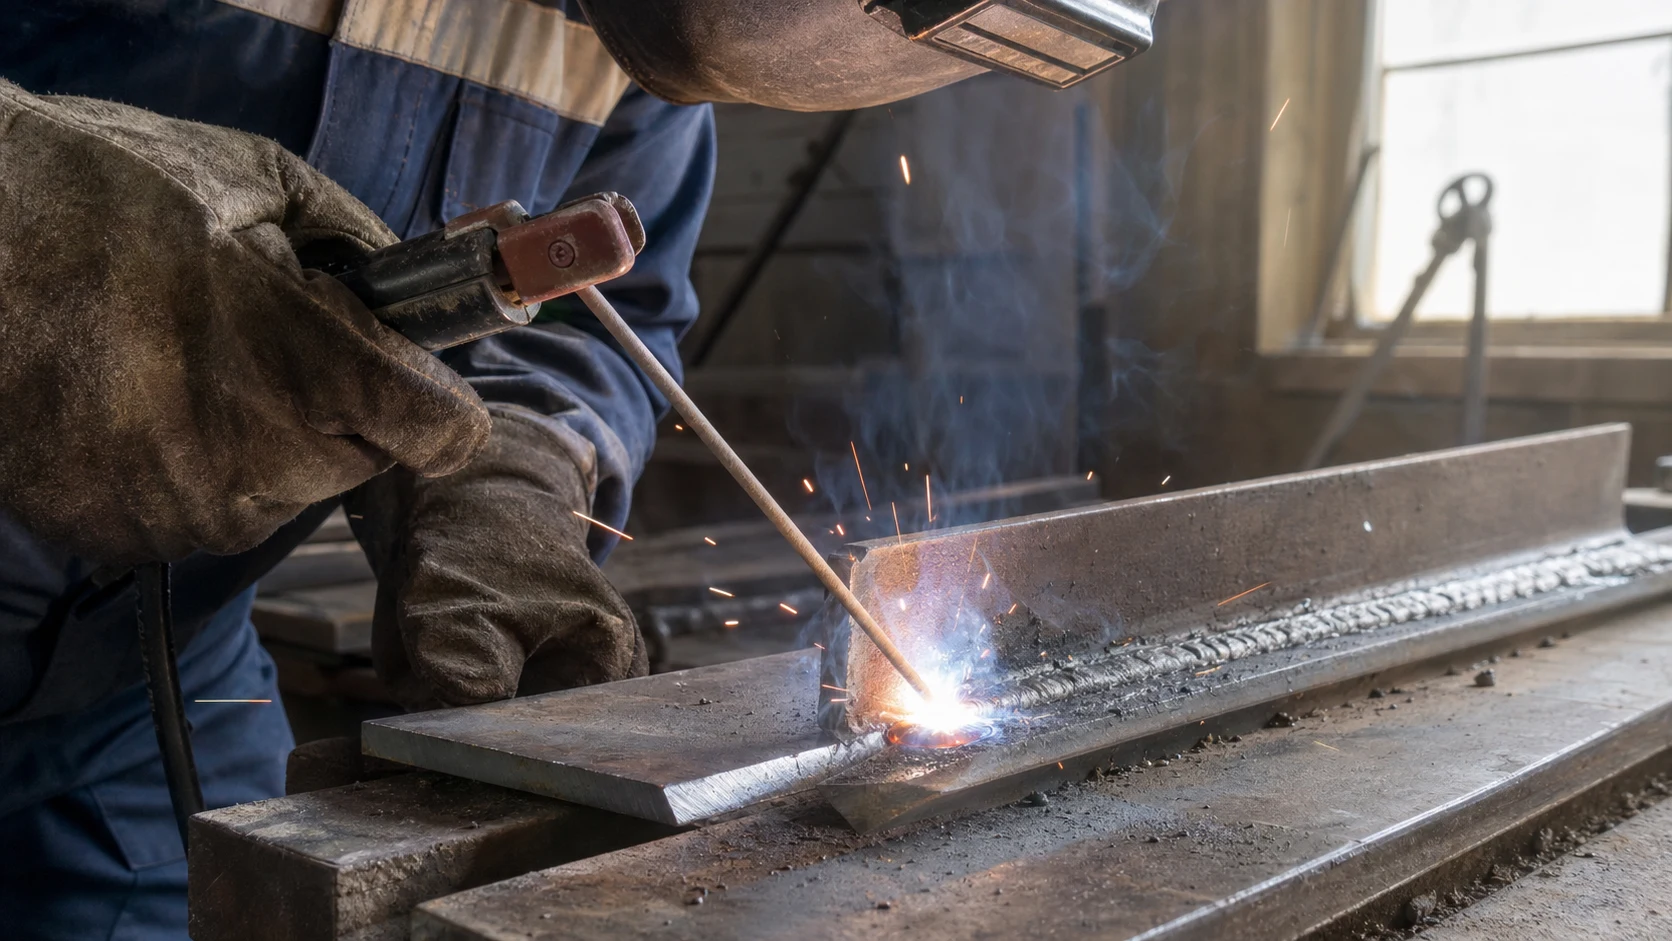
Ручная дуговая сварка покрытым электродом (РДС, ММА) — это сплавление кромок за счёт тепла электрической дуги между электродом и деталью. Сам электрод плавится и даёт присадочный металл, а его обмазка при сгорании образует газ и шлак, защищающие расплав от кислорода воздуха.
Технологически у сварщика три задачи, которые он решает одновременно:
- Поджечь и удержать дугу постоянной длины — это база.
- Вести электрод с нужной скоростью, углом и колебаниями — это формирует шов.
- Компенсировать плавление электрода — равномерно подавать его к детали, чтобы длина дуги не росла.
Когда эти три действия слиты в автоматизм, шов получается ровным и проваренным. Ниже — каждый этап по порядку.
Подготовка металла и кромок
Качество шва на 80 % закладывается до поджига дуги. Подготовка:
Очистка
Зону сварки на 15–20 мм от стыка зачищают до чистого металла — щёткой по металлу или болгаркой убирают ржавчину, краску, окалину и масло. РДС терпимее к загрязнениям, чем аргон, но грязь даёт поры и непровар.
Разделка кромок
Разделка зависит от толщины:
- До 3–4 мм — кромки не разделывают, варят встык с зазором около 1–2 мм.
- От 4–5 мм и толще — снимают фаску (V-образная разделка под углом ~30° на сторону), чтобы шов провар прошёл на всю толщину.
- Толстый металл варят в несколько проходов с заполнением разделки.
Прихватки и фиксация
Детали выставляют по угольнику и фиксируют короткими прихватками через 10–30 см. Прихватки удерживают геометрию: без них металл при нагреве «уведёт» от температурных деформаций. Только после контроля геометрии варят сплошной шов.
Зажигание дуги: два способа
Дугу поджигают касанием электрода о деталь и быстрым отводом на рабочую длину. Два способа:
- «Чирканьем» (как спичкой) — проводят кончиком электрода по металлу и приподнимают. Проще для новичка.
- «Впритык» (постукиванием) — касаются металла точно в точке старта и сразу отводят. Точнее по месту, но электрод чаще «залипает».
Если электрод прилип — резко качните его в сторону, чтобы отломить; не держите под током, иначе он раскалится. Поджигать дугу нужно в зоне будущего шва (в разделке или на кромке), а не на чистом металле рядом — след от поджига на готовой поверхности остаётся навсегда.
Ведение электрода: угол, скорость и колебания
Когда дуга стабильна, начинается формирование шва. Три параметра движения:
Угол наклона
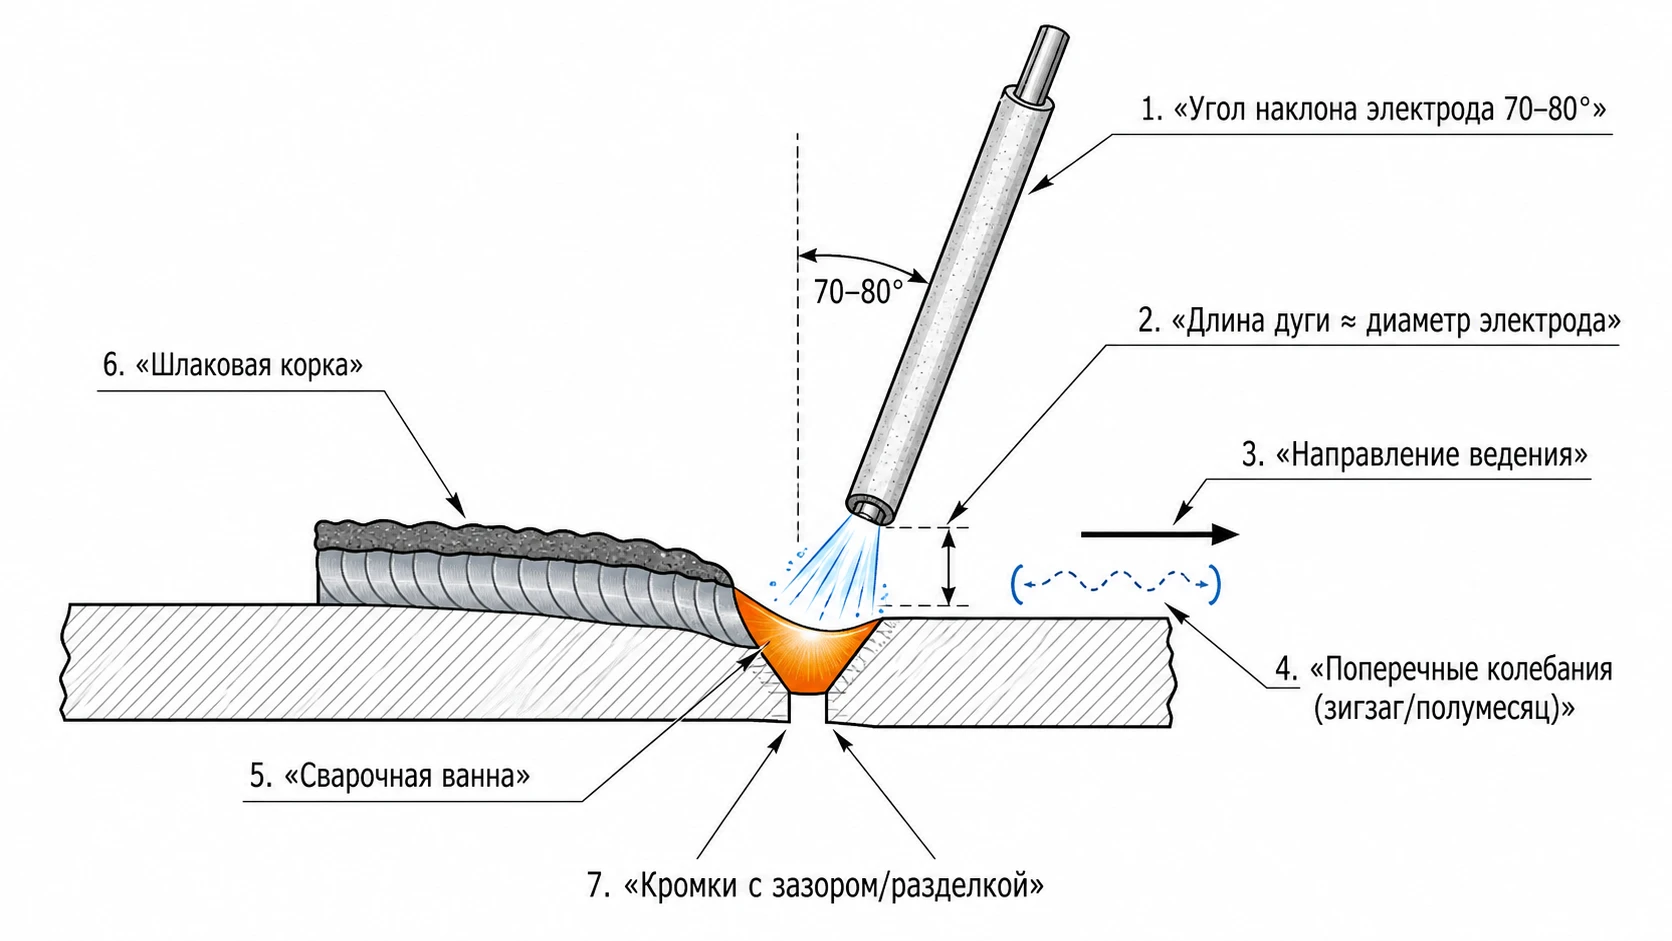
Электрод держат под углом примерно 70–80° к поверхности, с небольшим наклоном «углом назад» (в сторону, обратную движению) — так дуга поддувает шлак назад и не даёт ему затекать в ванну перед дугой. Это положение «углом назад» даёт более глубокий провар.
Скорость ведения
Скорость подбирают по ванне: расплав должен успевать формировать валик, но не растекаться. Слишком быстро — узкий слабый шов с непроваром; слишком медленно — перегрев, прожог, чрезмерный наплыв. Ориентир — ровный валик шириной 2–3 диаметра электрода.
Колебательные движения
Для узкого корневого шва электрод ведут прямо, без колебаний («ниточный» шов). Для широкого шва и заполнения разделки делают поперечные колебания:
- «Зигзаг» / «ёлочка» — для широких швов на плоскости.
- «Полумесяц» (дуга) — универсальные колебания с задержкой на кромках для провара.
- «Петля» — для вертикальных швов и хорошего прогрева кромок.
На краях колебания делают короткую задержку, чтобы кромки прогрелись и не было непровара по бокам.
Виды сварных швов и положения
Шов классифицируют по типу соединения и по положению в пространстве — от этого зависит техника.
По типу соединения
- Стыковой — детали в одной плоскости, торец к торцу.
- Угловой — детали под углом (часто 90°), шов в углу.
- Тавровый — одна деталь торцом к плоскости другой (буква «Т»).
- Нахлёсточный — детали уложены внахлёст.
По положению в пространстве
- Нижнее — шов сверху, самое простое положение. Новичку начинать только с него.
- Горизонтальное и вертикальное — сложнее, ванна стремится стечь; вертикаль варят снизу вверх с колебаниями, на пониженном токе.
- Потолочное — самое трудное, металл капает вниз; короткая дуга и минимальный ток.
Сложность растёт от нижнего к потолочному: на каждом положении ток снижают и укорачивают дугу, чтобы удержать ванну.
Техника РДС по положению шва
| Положение | Сложность | Особенность техники | Ток относительно нижнего |
|---|---|---|---|
| Нижнее | Простое | Свободное ведение, любые колебания | Номинальный |
| Горизонтальное | Среднее | Электрод чуть снизу вверх, удержание ванны | Ниже на 5–10 % |
| Вертикальное | Сложное | Снизу вверх, колебания «ёлочкой»/«петлёй» | Ниже на 10–15 % |
| Потолочное | Очень сложное | Кратчайшая дуга, быстрый отрыв капли | Ниже на 15–20 % |
Технология наплавки ручной дуговой сваркой
Наплавка — это нанесение слоя металла на поверхность детали (а не соединение двух деталей). Цель — восстановить изношенную геометрию (валы, зубья, ковши) или нанести слой с особыми свойствами (твёрдый, износостойкий).
Технология наплавки РДС отличается от обычной сварки акцентами:
- Минимальное проплавление основы. Задача — нарастить металл сверху, а не проплавить деталь насквозь, поэтому ток держат умеренным, дугу короткой, угол ближе к вертикали.
- Перекрытие валиков. Наплавляют параллельными валиками с перекрытием на 1/3–1/2 ширины предыдущего — так слой получается сплошным, без впадин.
- Специальные электроды. Для износостойких слоёв применяют наплавочные электроды (например, серии Т-590, ОЗН) с твёрдыми сплавами в покрытии.
- Контроль нагрева. Деталь не перегревают: наплавляют участками вразбивку, давая остыть, чтобы не повело и не было трещин.
После наплавки слой при необходимости обрабатывают (шлифовка, проточка) до нужного размера.
Частые ошибки техники
Большинство дефектов шва — следствие нарушенной техники, а не «кривого» аппарата:
- Длинная дуга. Брызги, поры, слабый широкий шов. Держите дугу короткой.
- Непровар по краям. Нет задержки на кромках при колебаниях или мал ток.
- Прожог. Слишком большой ток или медленное ведение на тонком металле.
- Шлак в шве. Затёк шлака перед дугой из-за неправильного угла или слабого тока — каждый проход отбивают от шлака перед следующим.
- Подрезы (канавки по краям валика). Большой ток и длинная дуга — снизьте ток, держите дугу короче.
- Поджиг по чистому металлу. Оставляет несмываемые «звёзды» — поджигайте в разделке.
Правильная и нарушенная техника шва
- Дуга короткая, длиной примерно в диаметр электрода
- Электрод под углом 70–80°, «углом назад»
- Ровный валик с мелкой чешуёй, без пор
- Кромки проварены за счёт задержки при колебаниях
- Каждый проход отбит от шлака
- Длинная дуга — брызги, поры, слабый широкий шов
- Большой ток и длинная дуга — подрезы по краям
- Слишком быстро — узкий шов с непроваром
- Слишком медленно — прожог и наплыв
- Затёкший шлак — непровар и дефекты в шве
Чек-лист правильной техники РДС
- Кромки зачищены до металла на 15–20 мм от стыка
- Детали зафиксированы прихватками по угольнику
- Длина дуги ≈ диаметру электрода, дуга короткая и стабильная
- Угол электрода 70–80°, «углом назад»
- Скорость ведения даёт ровный валик 2–3 диаметра
- На кромках при колебаниях — задержка для провара
- Каждый проход отбит от шлака перед следующим
- Ток снижен на вертикали и потолке
Частые вопросы о технологии РДС
Какой длины должна быть дуга при ручной дуговой сварке?
Под каким углом держать электрод?
В какую сторону вести вертикальный шов?
Чем наплавка отличается от сварки?
Почему электрод залипает при поджиге?
Какие бывают виды сварных швов?