Ручная дуговая сварка: какой ток и полярность выставлять
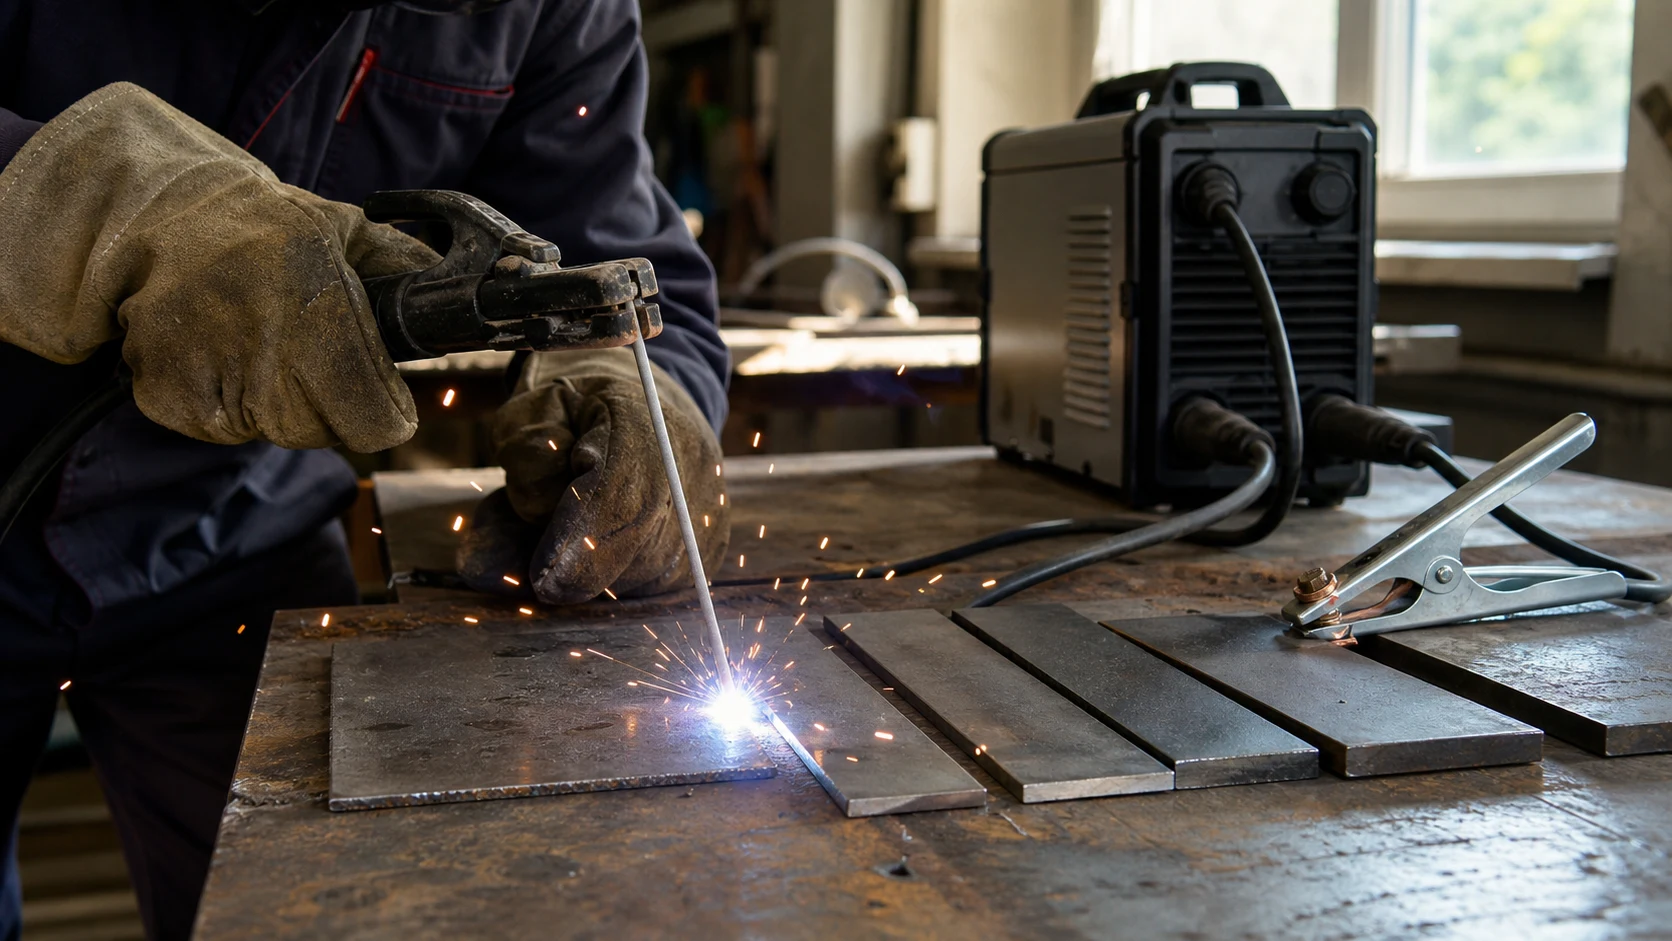
Сила тока и полярность — два параметра, которые на инверторе для РДС задаёт сам сварщик, и именно от них зависит, проварится шов или вы прожжёте металл. В этой статье — конкретика: таблица тока по диаметру электрода и толщине металла, чем отличается прямая полярность от обратной и когда какую ставить. Общая техника шва — поджиг, ведение электрода — разобрана отдельно в обзоре <a href="/blog/vidy-svarki/">видов сварки</a> и в технологии РДС; здесь — только про ток и полярность.
От чего зависит сварочный ток
Сварочный ток при ручной дуговой сварке определяет, сколько тепла поступает в зону шва. Слишком мало — дуга гаснет, электрод липнет, металл не проваривается; слишком много — прожог, подрезы, крупные брызги. Помимо тока на режим влияют ещё скорость ведения электрода, длина дуги и напряжение, но именно ток сварщик задаёт первым, и от него отталкивается остальное. Величину тока задают три фактора:
- Диаметр электрода — главный параметр. Чем толще электрод, тем больше ток.
- Толщина металла — толстый металл забирает тепло, нужен больший ток (и более толстый электрод).
- Положение шва — на вертикали и потолке ток снижают, чтобы ванна не стекала.
Базовое правило для подбора тока: примерно 20–30 А на каждый миллиметр диаметра электрода. Для самого ходового электрода 3 мм это около 80–110 А. В разных справочниках встречается и более «горячая» формула — 30–40 А на миллиметр диаметра: она ближе к промышленным режимам и толстому металлу, а для аккуратного бытового шва без прожогов удобнее отталкиваться от нижней границы и добавлять ток по результату пробы.
Сила тока по диаметру электрода и толщине металла
| Диаметр электрода, мм | Толщина металла, мм | Сварочный ток, А (нижнее положение) |
|---|---|---|
| 1,6 | 1–2 | 25–45 |
| 2,0 | 1,5–2 | 40–65 |
| 2,5 | 2–3 | 60–90 |
| 3,0 | 3–5 | 80–110 |
| 4,0 | 5–8 | 120–160 |
| 5,0 | 8 и более | 180–220 |
Переменный или постоянный ток для РДС
Прежде чем говорить о полярности, важно понимать тип тока. РДС варят и переменным (AC), и постоянным (DC) током — это разные источники и разное поведение дуги.
Переменный ток (AC)
Его дают сварочные трансформаторы — самые дешёвые аппараты. Направление тока меняется 50 раз в секунду, поэтому дуга горит менее стабильно, заметно «трещит» и «гуляет», брызг больше. Полярности у переменного тока нет. Подходит для неответственных конструкций из малоуглеродистой стали — заборов, калиток, ворот.
Постоянный ток (DC)
Его дают инверторы и выпрямители. Электроны идут в одну сторону, поэтому дуга горит стабильно, «шелестит», брызг меньше, шов аккуратнее. Именно на постоянном токе появляется выбор полярности. Современный инвертор для дома — это почти всегда DC, и весь дальнейший разговор о «+» и «−» относится к нему.
Прямая и обратная полярность: в чём разница
При сварке постоянным током (DC) важно, как подключены кабели. Тепло дуги распределяется неравномерно: на положительном полюсе (+) выделяется больше тепла, чем на отрицательном.
Прямая полярность (DCEN)
Деталь — на «+», электрод (держак) — на «−». Больше тепла идёт в деталь. Это даёт глубокий провар — ставят для толстого и массивного металла.
Обратная полярность (DCEP)
Деталь — на «−», электрод (держак) — на «+». Больше тепла на электроде, меньше — в деталь. Меньше риск прожога, поэтому ставят для тонкого металла (1–3 мм) и для электродов с основным покрытием (УОНИ варят на обратной).
Простое правило: толстый металл — прямая полярность, тонкий металл и основные электроды — обратная. Если учитесь варить лист 1–3 мм и боитесь прожечь — начинайте с обратной полярности.
Какую полярность выбрать
| Задача | Полярность | Подключение |
|---|---|---|
| Толстый / массивный металл (от 4 мм) | Прямая (DCEN) | Деталь на +, электрод на − |
| Тонкий металл (1–3 мм) | Обратная (DCEP) | Деталь на −, электрод на + |
| Основные электроды (УОНИ-13/55) | Обратная (DCEP) | Деталь на −, электрод на + |
| Рутиловые электроды (МР-3, АНО) | Любая (чаще обратная) | По толщине металла |
Как правильно настроить и не прожечь металл
Сводим всё вместе — порядок настройки для ручной дуговой сварки:
- Подберите электрод по толщине металла: для 1,5–2 мм — 2 мм, для 3–5 мм — 3 мм, для толще — 4 мм.
- Выставьте ток по таблице (≈ 20–30 А на 1 мм диаметра) и уточните на пробе.
- Выберите полярность: тонкий металл и основные электроды — обратная, толстый — прямая.
- На вертикали и потолке снизьте ток на 10–20 % от нижнего, чтобы ванна не стекала.
- На тонком листе ведите быстрее, иногда — прерывистым швом точками, чтобы металл не перегревался и не прогорал.
Если металл всё равно прожигается даже на минимуме — берите электрод тоньше и обратную полярность, или используйте полуавтомат, которым тонкий лист варить проще.
Отдельно про длину кабелей: при длинной и тонкой массе на дуге падает напряжение, и реальный ток в зоне шва оказывается ниже выставленного на аппарате. Если варите далеко от инвертора через удлинитель — добавьте 10–15 % к току и ставьте кабель достаточного сечения, иначе дуга будет «вялой» даже при правильной цифре на дисплее.
Частые ошибки в токе и полярности
Большинство дефектов новичка — это не «кривые руки», а неверный ток или полярность. По виду шва и поведению дуги диагноз ставится сразу.
- Электрод липнет, дуга гаснет. Ток мал — прибавьте. Реже причина в отсыревшем электроде или плохом контакте массы.
- Прожоги и сквозные дыры на тонком листе. Ток велик и/или стоит прямая полярность. Убавьте ток, перейдите на обратную полярность и более тонкий электрод.
- Много крупных брызг, подрезы по краям валика. Перегрев — ток выше нормы для этого диаметра.
- «Горбатый» узкий валик без провара. Ток мал или дуга слишком длинная — металл не проплавляется.
- Поры в шве, дуга «плюётся». Чаще не ток, а грязь, ржавчина или сырой электрод; на основных электродах — ещё и неверная полярность (их варят только на обратной).
Полезно держать «правило вилки»: сначала ставите ток по таблице, потом варите пробный валик на обрезке такой же толщины и корректируете в пределах ±20 А, пока дуга не пойдёт ровно.
Прямая или обратная полярность
- Больше тепла идёт в деталь
- Глубокий провар, узкий шов
- Для толстого металла от 4 мм
- Электрод горит медленнее
- Риск прожечь тонкий лист
- Больше тепла на электроде
- Меньше провар, шире шов
- Для тонкого металла 1–3 мм
- Обязательна для основных электродов (УОНИ)
- Электрод сгорает быстрее
Чек-лист настройки тока и полярности
- Диаметр электрода подобран под толщину металла
- Ток выставлен по таблице (3 мм ≈ 80–110 А) и проверен на пробе
- Полярность: толстый металл — прямая, тонкий/основные — обратная
- Ток снижен на 10–20 % для вертикали и потолка
- Дуга даёт ровный треск, валик плоский с мелкой чешуёй
- Нет прожогов, подрезов и крупных брызг
Частые вопросы про ток и полярность
Какой ток ставить для электрода 3 мм?
Какая полярность нужна для ручной дуговой сварки?
На какой полярности варить тонкий металл, чтобы не прожечь?
Как понять, что ток выставлен правильно?
Зависит ли ток от длины кабелей?
Чем переменный ток отличается от постоянного при РДС?
Почему электрод липнет к металлу?